Índice — 9 partes
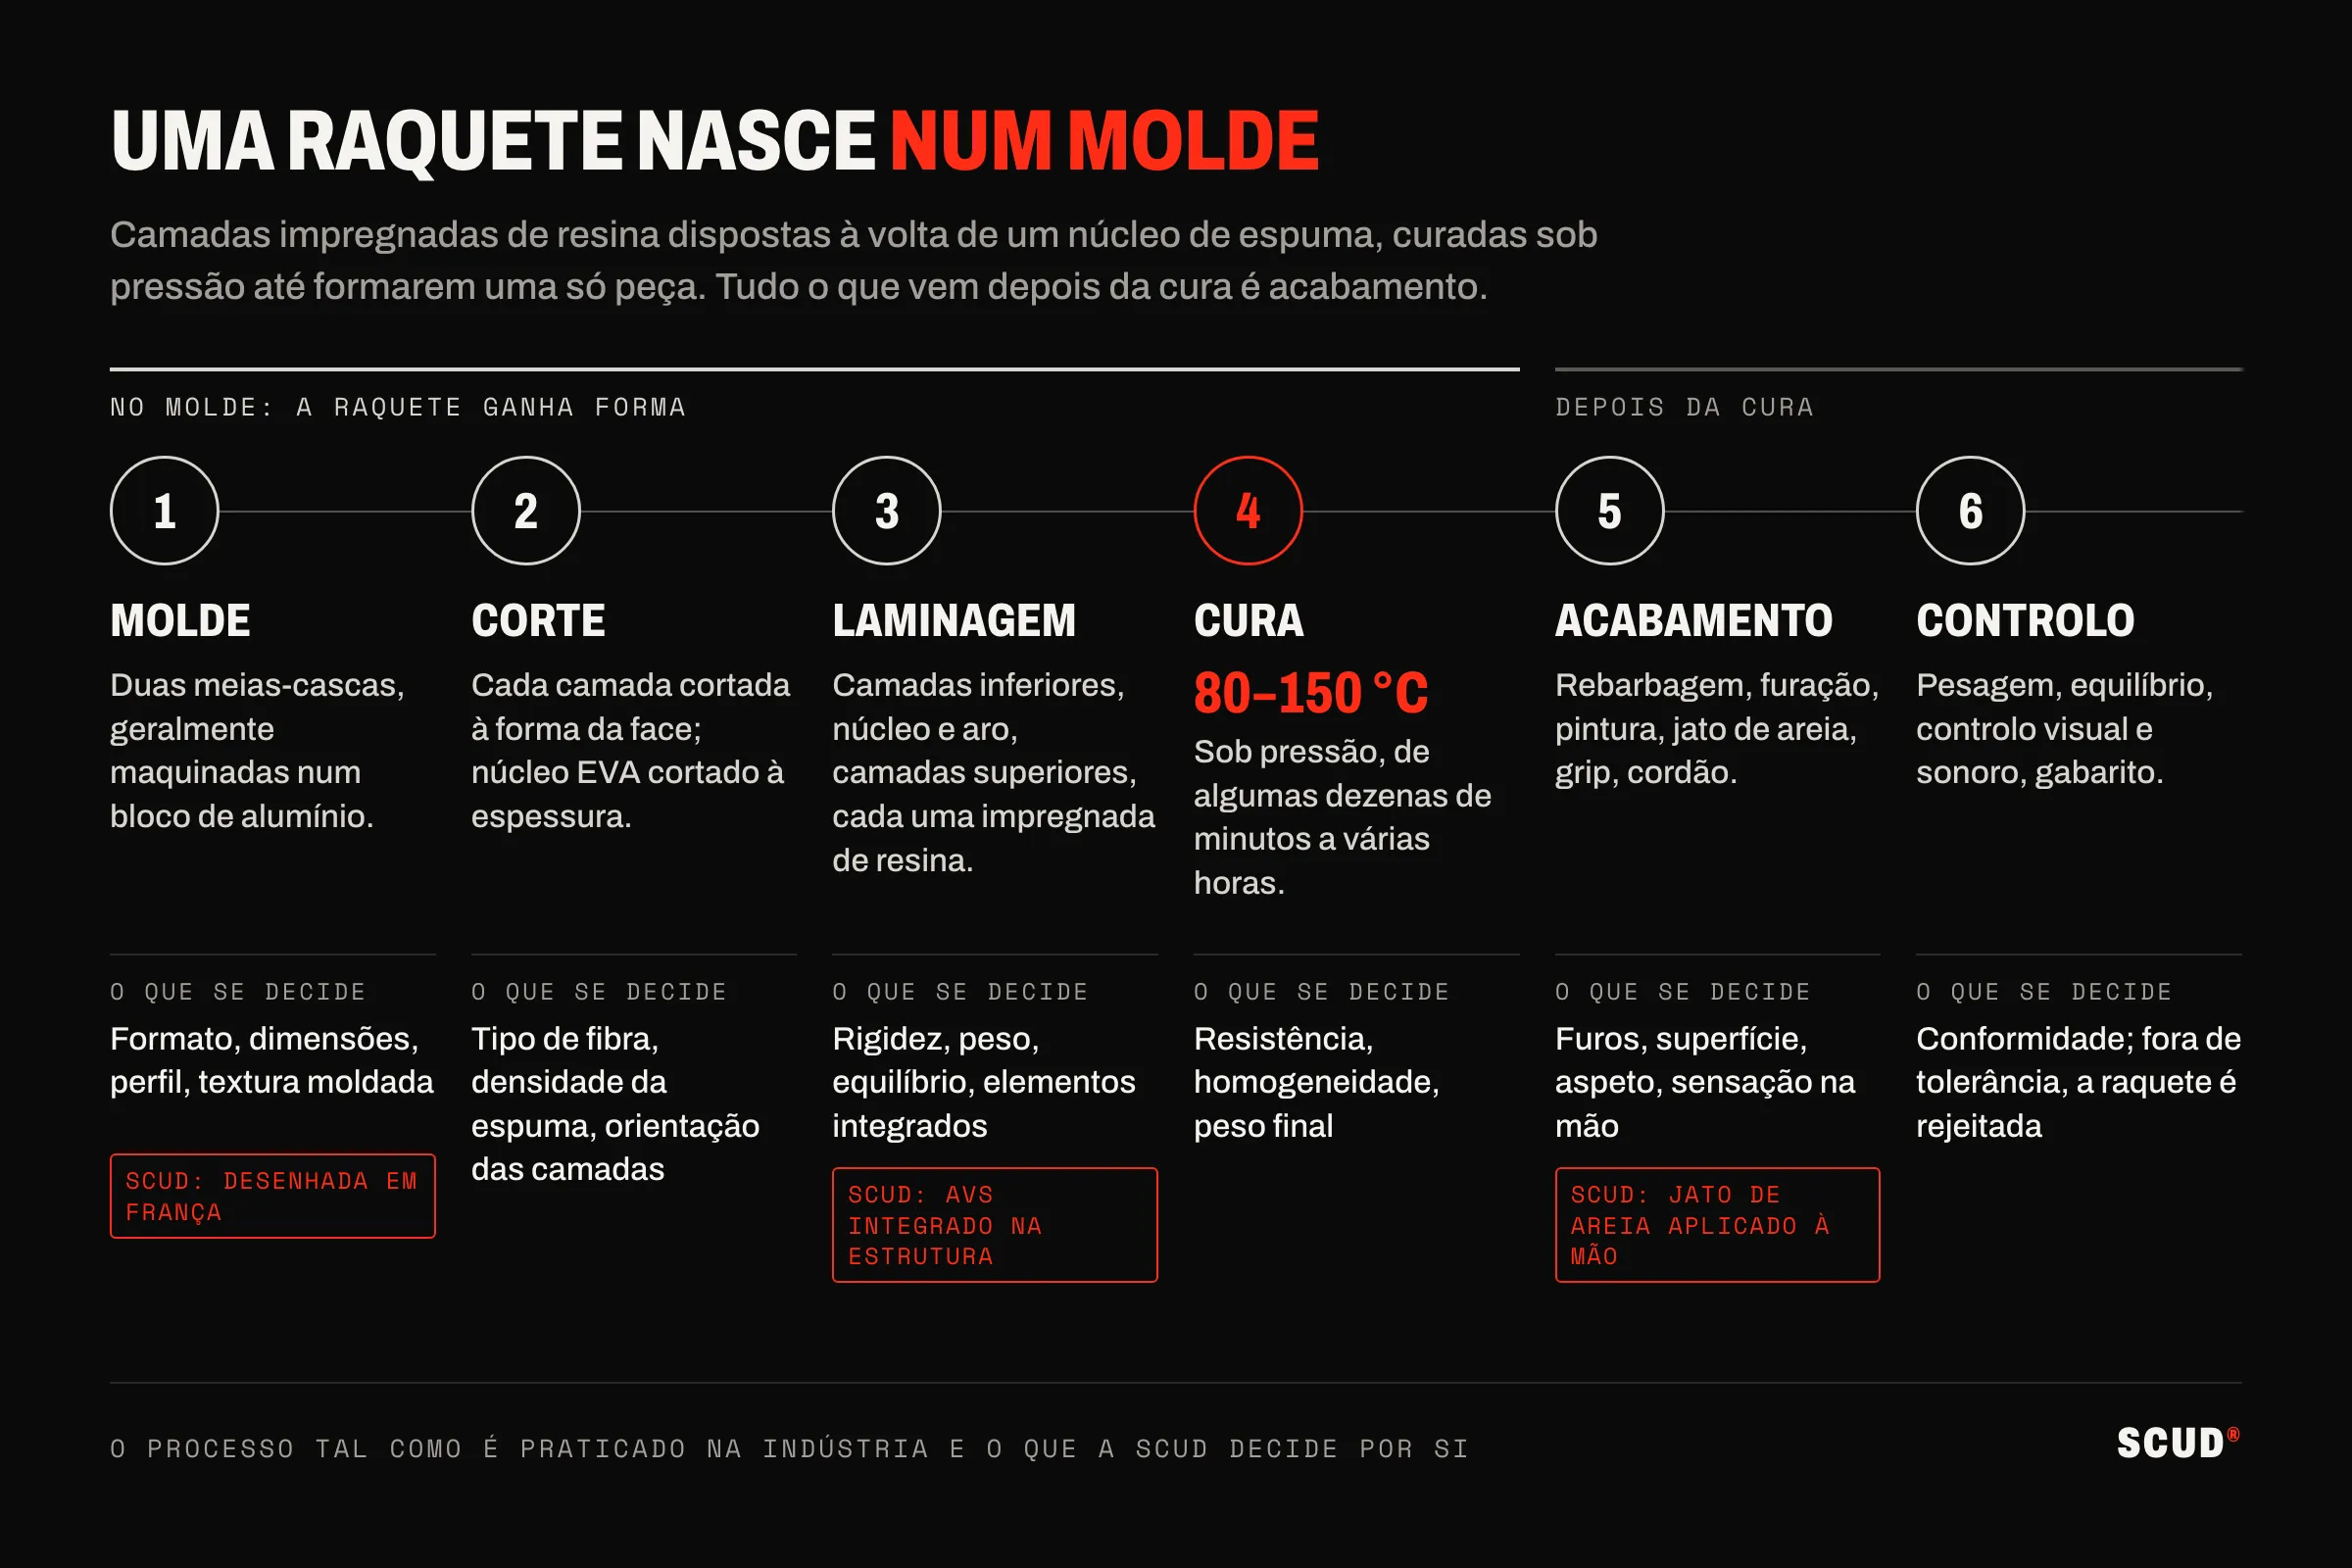
Resposta curta: uma raquete de padel fabrica-se em seis etapas. Um molde, geralmente de alumínio, define o formato; cortam-se as camadas de carbono ou de fibra de vidro e o núcleo de espuma EVA; as camadas são dispostas com resina à volta do núcleo; o conjunto é curado numa prensa aquecida a cerca de 80 a 150 °C; seguem-se o acabamento e o controlo de qualidade.
É a cura que transforma as camadas e o núcleo numa única peça. Tudo o que vem depois, furação, lixagem, pintura, jato de areia, colocação do grip, é acabamento. Este artigo descreve o processo tal como é praticado na indústria, etapa a etapa, e explica depois o que fazemos de diferente na SCUD nos pontos que conhecemos por dentro.
Etapa 1: o molde
Tudo começa com um molde em duas partes, geralmente maquinado num bloco de alumínio a partir do desenho da raquete. As suas duas meias-cascas definem o formato da face (redondo, lágrima ou diamante), a espessura, o perfil do aro e o punho. Parte do acabamento da superfície também se decide no molde: uma textura gravada no alumínio sai em relevo na estrutura, como explicamos no nosso artigo sobre a rugosidade da superfície.
Um molde é uma ferramenta cara e duradoura. É ele que garante que duas raquetes do mesmo modelo têm exatamente as mesmas dimensões e que mantém a raquete dentro do gabarito regulamentar de 45,5 cm por 26 cm e 38 mm de espessura.
Etapa 2: o corte dos tecidos e do núcleo
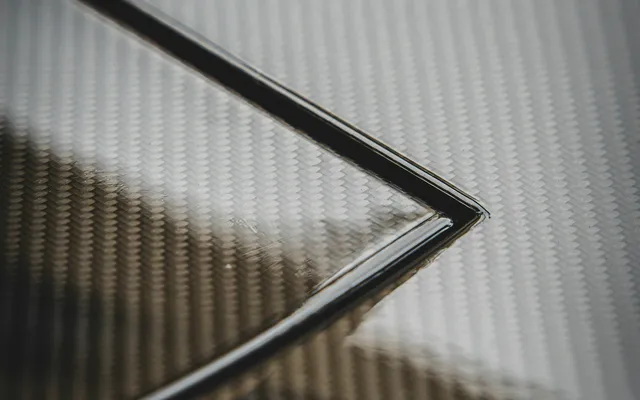
O carbono e a fibra de vidro chegam em rolos de tecido. Cada camada é cortada à forma da face, muitas vezes com uma orientação precisa das fibras, porque um tecido não é igualmente rígido em todas as direções. O número de camadas e o seu empilhamento fazem parte da receita de cada modelo, tal como o tipo de tecido, 12K ou 18K, cujos efeitos detalhamos em carbono 12K ou 18K.
O núcleo de espuma EVA é cortado à forma da face, com a espessura pretendida. A sua densidade, macia, média ou dura, escolhe-se nesta fase e nunca mais muda. Em muitas raquetes, um aro tubular de carbono envolve a espuma antes da laminagem, para dar rigidez ao contorno e proteger as bordas.
Etapa 3: a laminagem
É o coração do processo. Na primeira meia-casca do molde, o operador coloca as camadas da face inferior, depois o núcleo de espuma com o seu aro e depois as camadas da face superior. Cada camada é impregnada de resina, na maioria das vezes epóxi, seja à mão à medida que é colocada, seja porque o tecido já vem pré-impregnado.
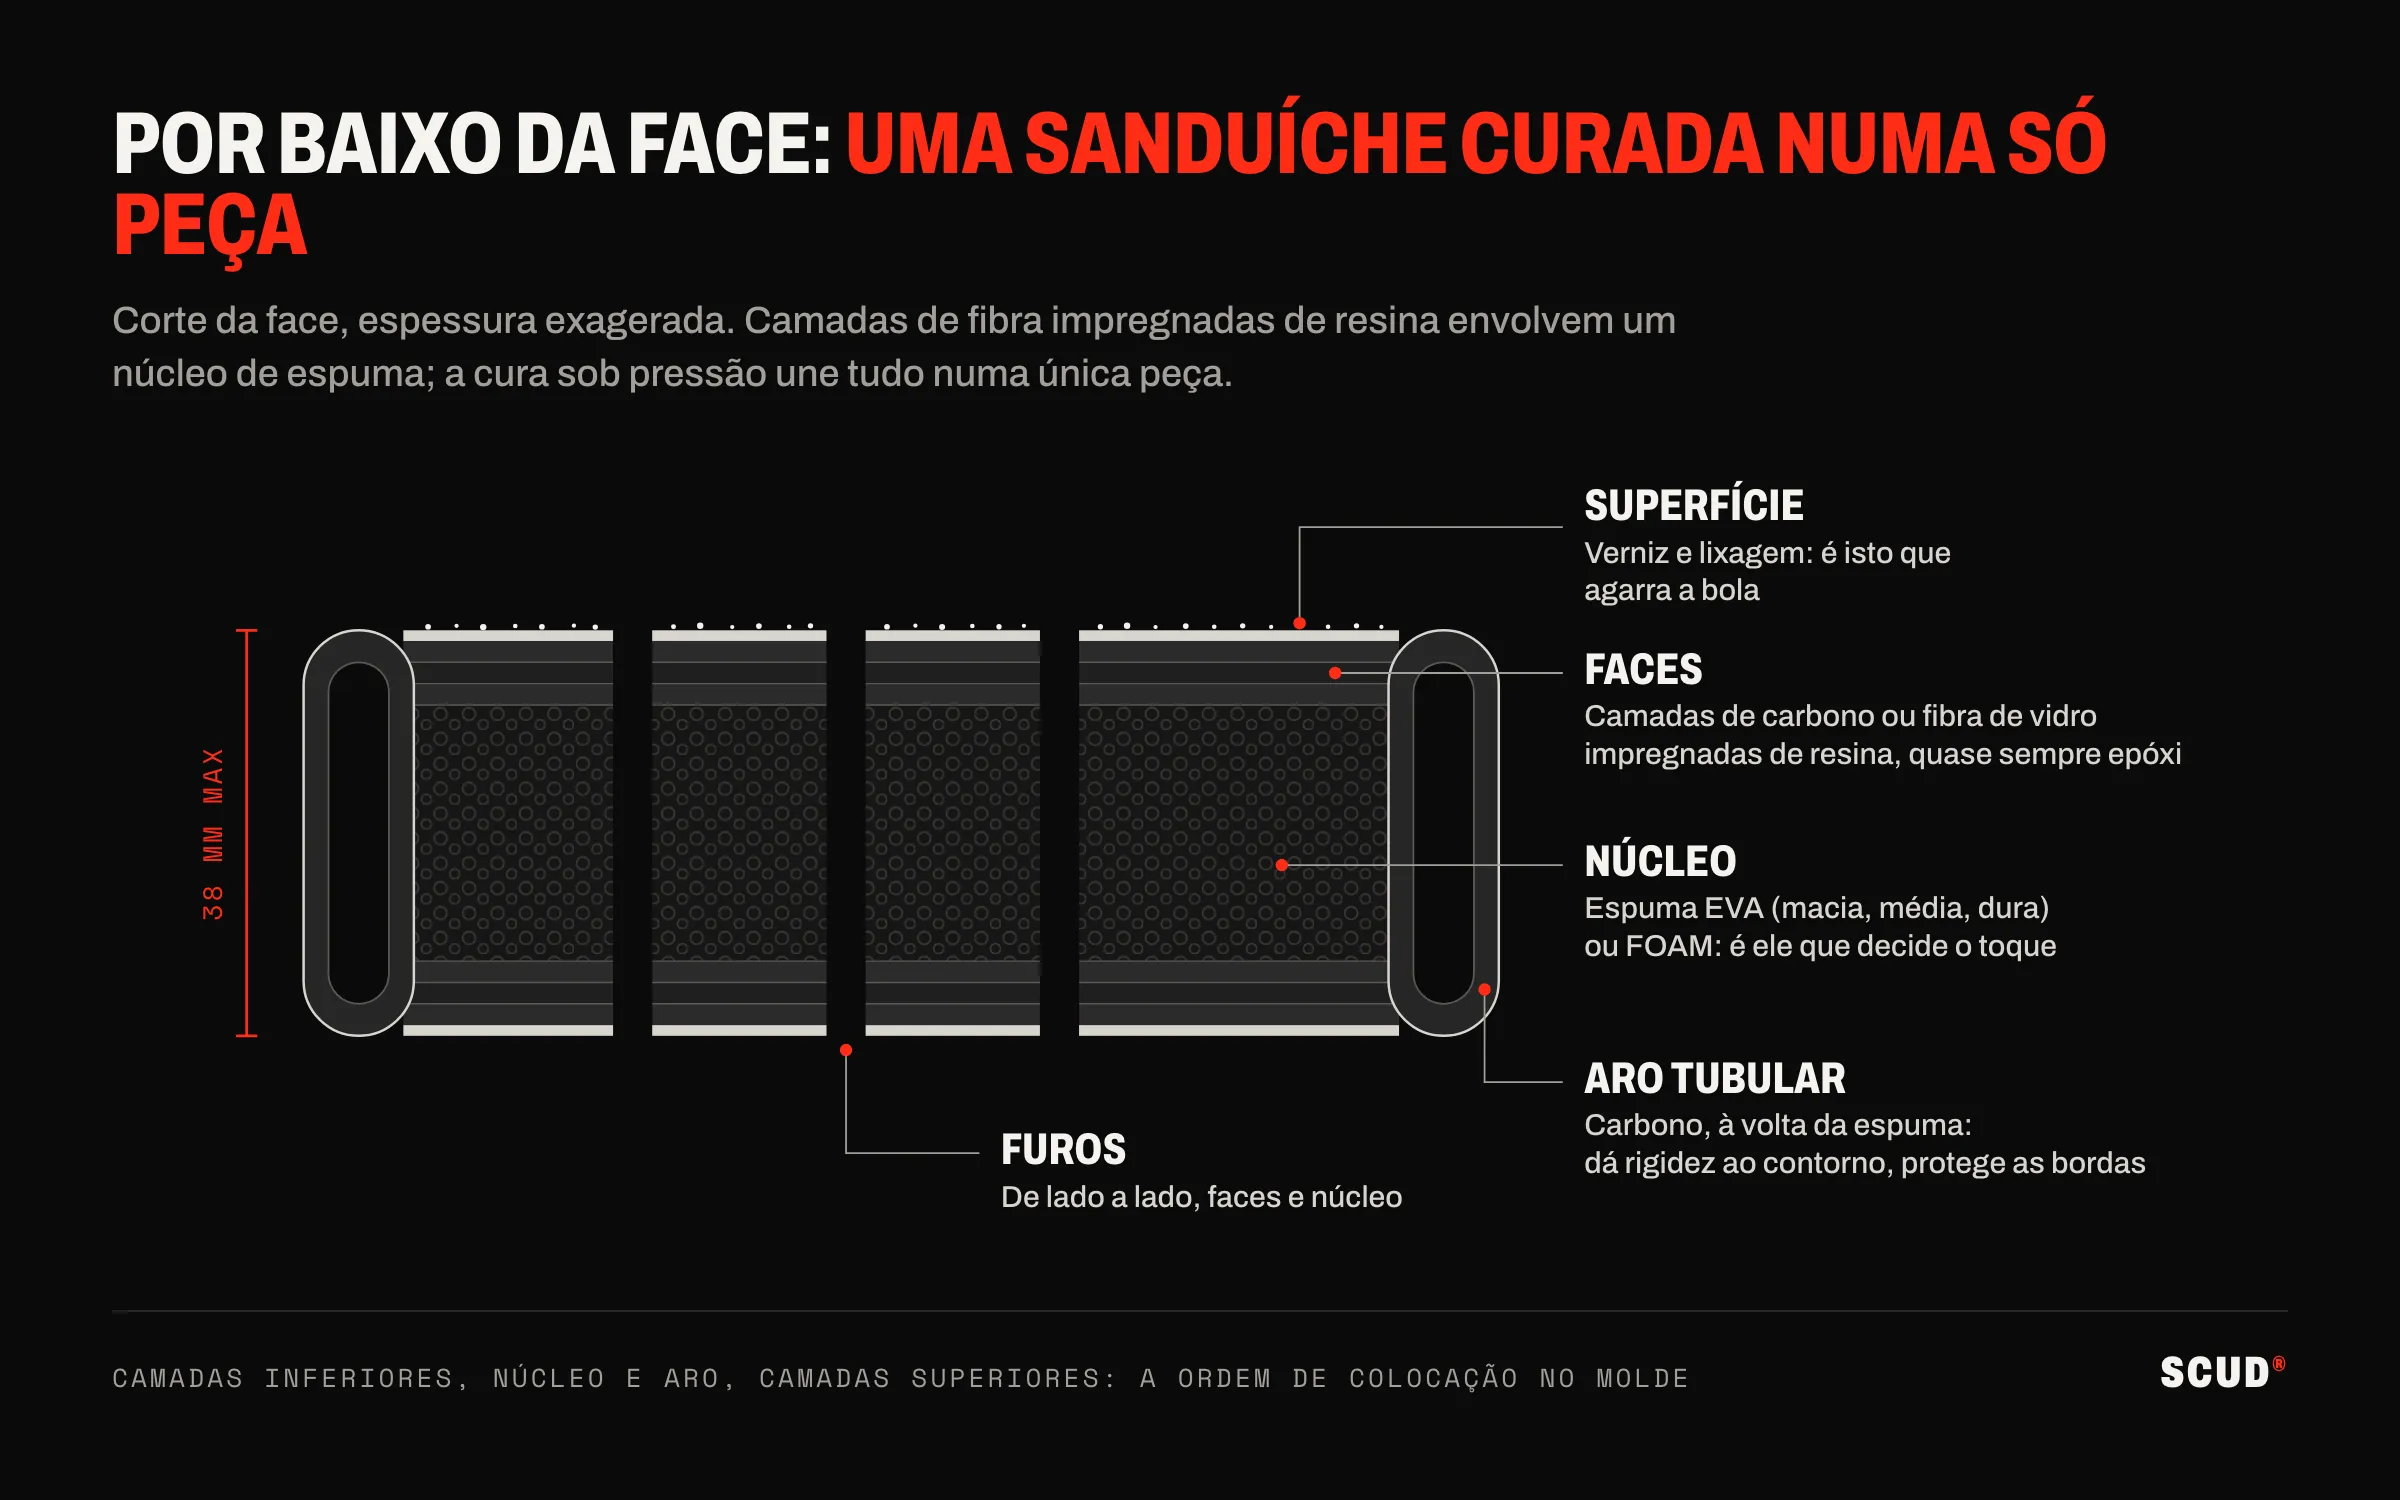
A ordem, a orientação e o número de camadas, bem como a quantidade de resina, decidem a rigidez, o peso e o equilíbrio finais. Duas raquetes com o mesmo carbono e a mesma espuma podem comportar-se de forma muito diferente consoante a laminagem. É também nesta fase que se integram os elementos incorporados na estrutura: reforços no coração, insertos do punho, sistemas antivibração.
Etapa 4: a cura
O molde é fechado e colocado numa prensa aquecida. Sob pressão e a uma temperatura de cerca de 80 a 150 °C, consoante a resina utilizada, a resina polimeriza e cola as camadas entre si e ao núcleo. A duração depende da resina e da espessura, de algumas dezenas de minutos a várias horas.
A pressão expulsa o excesso de resina e as bolhas de ar, o que determina a resistência e o peso da peça. Uma cura mal controlada dá raquetes pesadas, porosas ou que delaminam à primeira pancada. É nesta etapa que se decide a regularidade de uma série.
| Etapa | O que se decide |
|---|---|
| Molde | Formato, dimensões, perfil, textura moldada |
| Corte | Tipo de fibra, densidade da espuma, orientação das camadas |
| Laminagem | Rigidez, peso, equilíbrio, elementos integrados |
| Cura | Resistência, homogeneidade, peso final |
| Acabamento | Furos, superfície, aspeto, sensação na mão |
| Controlo | Conformidade com o gabarito, peso, ausência de defeitos |
Etapa 5: desmoldagem e acabamento
Ao sair do molde, a raquete está em bruto: rebarbas de resina nas bordas, superfície baça. É rebarbada, lixada e depois furada, se os furos não tiverem sido moldados: os furos regulamentares, de 9 a 13 mm na zona central, fazem-se nesta fase de acordo com o desenho do modelo.
Segue-se a decoração: pintura ou verniz, marcações serigrafadas, tratamento de superfície. É aqui que se decide a rugosidade da face: tinta texturada ou jato de areia, projetando um grão abrasivo sobre o verniz. Depois montam-se as peças: protetor de aro, tampa do punho, grip, cordão de segurança.
Etapa 6: o controlo de qualidade
Cada raquete é pesada, porque o peso pode variar alguns gramas de uma peça para outra consoante a quantidade de resina retida, e o seu equilíbrio é verificado. Uma inspeção visual procura defeitos de superfície e bolhas; um controlo sonoro, batendo na face, revela delaminações internas. As dimensões são comparadas com o gabarito regulamentar. Uma raquete fora de tolerância é rejeitada.
O que fazemos na SCUD
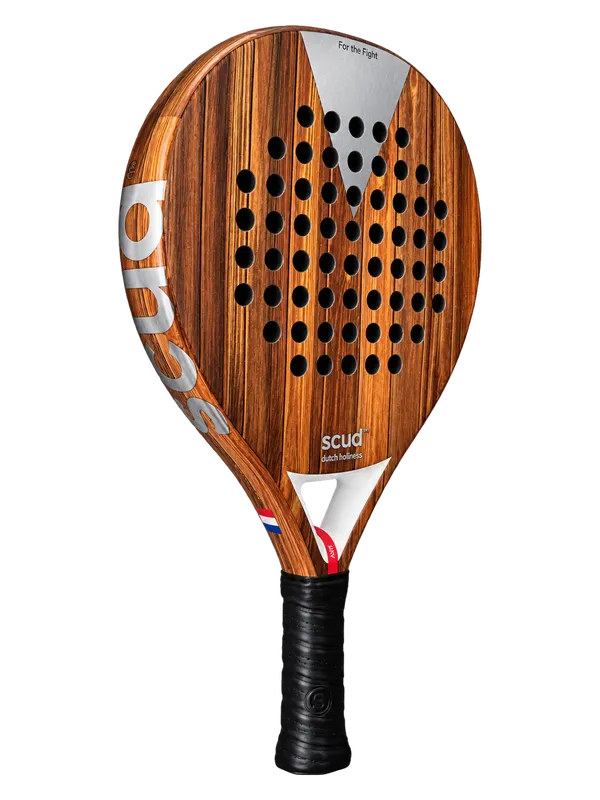
Não pretendemos reinventar este processo: uma SCUD é uma sanduíche de carbono, espuma EVA e resina curada num molde, como as outras. O que podemos dizer, porque somos nós que o decidimos, resume-se a quatro pontos.
O desenho. As nossas raquetes são desenhadas em França: a Black Impact B3 é desenhada em França, a White S3 desenhada em Paris. O molde, o formato e a disposição dos furos nascem desse desenho.
A estrutura. É o único elemento que muda de um modelo para outro: carbono 18K na SCUD Black Impact B3, para uma saída de bola seca e direta; carbono 12K na SCUD Mexique M1, na White S3 e na Wood W1, esta última reforçada com fibra de vidro. A espuma EVA, Hard Power, firme ou macia, completa a receita de cada modelo.
O sistema AVS. O nosso dispositivo antivibração é integrado na estrutura durante a laminagem, não acrescentado depois no punho. Filtra os choques antes de chegarem ao cotovelo.
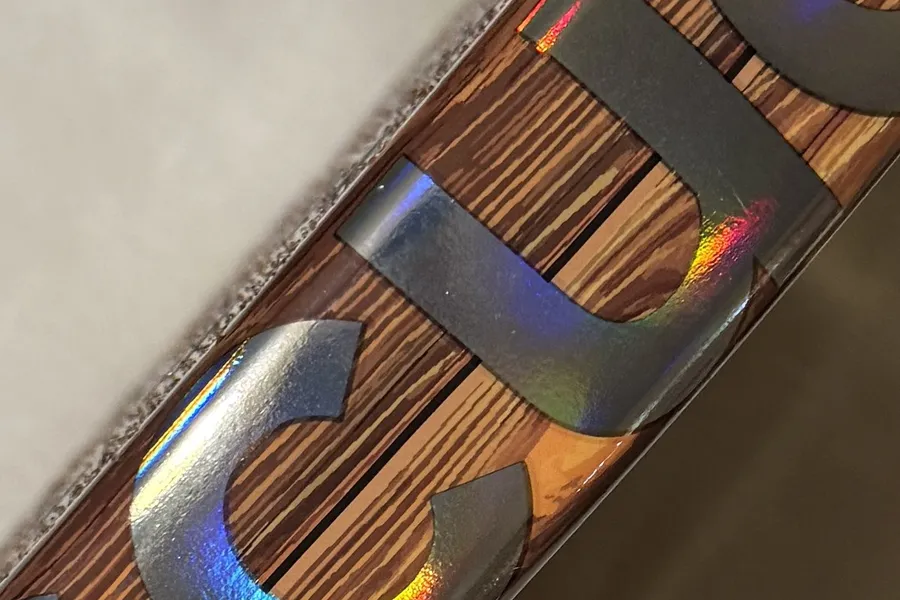
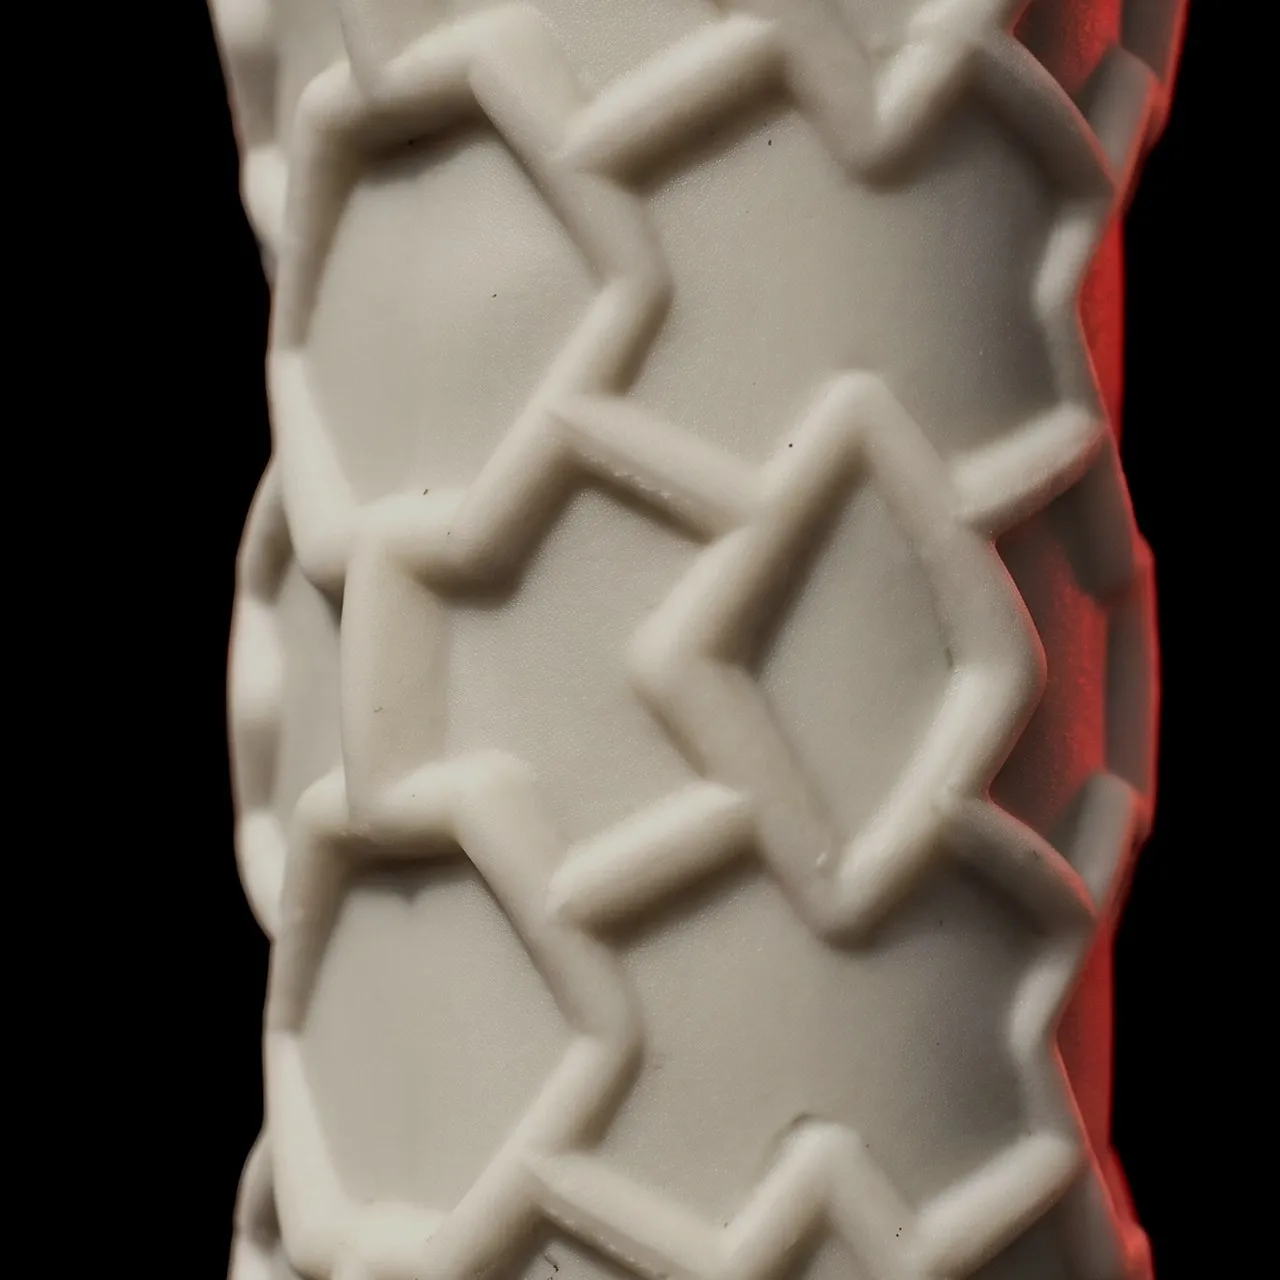
O acabamento à mão. O jato de areia de cada face é aplicado peça a peça, com os cristais de sílica espalhados à mão em vez de projetados por uma máquina regulada de uma vez por todas. Sob o grip, o punho é um silicone moldado em estrelas e losangos. Esta lixagem manual não pode ser industrializada: é por isso que as nossas séries são limitadas e que não há duas raquetes perfeitamente idênticas. Falamos mais sobre isso em lixagem manual: porque a superfície muda o seu efeito.
Em resumo
- Uma raquete de padel é uma sanduíche de compósito, espuma EVA e resina, curada sob pressão num molde.
- O molde define o formato e as dimensões; a laminagem define a rigidez, o peso e o equilíbrio.
- A cura decide a resistência e a regularidade de uma série.
- Furação, pintura, jato de areia, grip e cordão são operações de acabamento.
- Na SCUD: desenho em França, estrutura 12K ou 18K, sistema AVS integrado na laminagem, jato de areia aplicado à mão.
Perguntas frequentes
Os furos são moldados ou furados?
Existem as duas opções. Pinos no molde podem formar os furos durante a cura; caso contrário, são furados depois da desmoldagem. Em qualquer dos casos, o resultado tem de respeitar os diâmetros regulamentares.
Porque é que duas raquetes do mesmo modelo não pesam exatamente o mesmo?
A quantidade de resina retida na cura varia ligeiramente de uma peça para outra, tal como o acabamento. Os fabricantes indicam um peso nominal ou um intervalo e fazem a triagem das peças na pesagem.
Uma raquete “feita à mão” é totalmente artesanal?
Raramente. A laminagem é muitas vezes manual em toda a indústria; o que distingue um acabamento artesanal é o que acontece depois da cura: jato de areia, inspeção, montagem das peças. Na SCUD, é o jato de areia que é feito à mão.
Quanto tempo demora a fabricar uma raquete?
Do corte dos tecidos à inspeção final, vários dias, sendo a cura apenas uma etapa entre outras. O acabamento manual alonga ainda mais esse prazo, o que explica as pequenas séries.
Para escolher, entre estas estruturas e espumas, a raquete que corresponde ao seu jogo, o nosso guia gratuito para escolher a raquete acompanha-o passo a passo, e a página de raquetes de padel reúne as fichas técnicas de toda a gama.