Sommaire — 9 parties
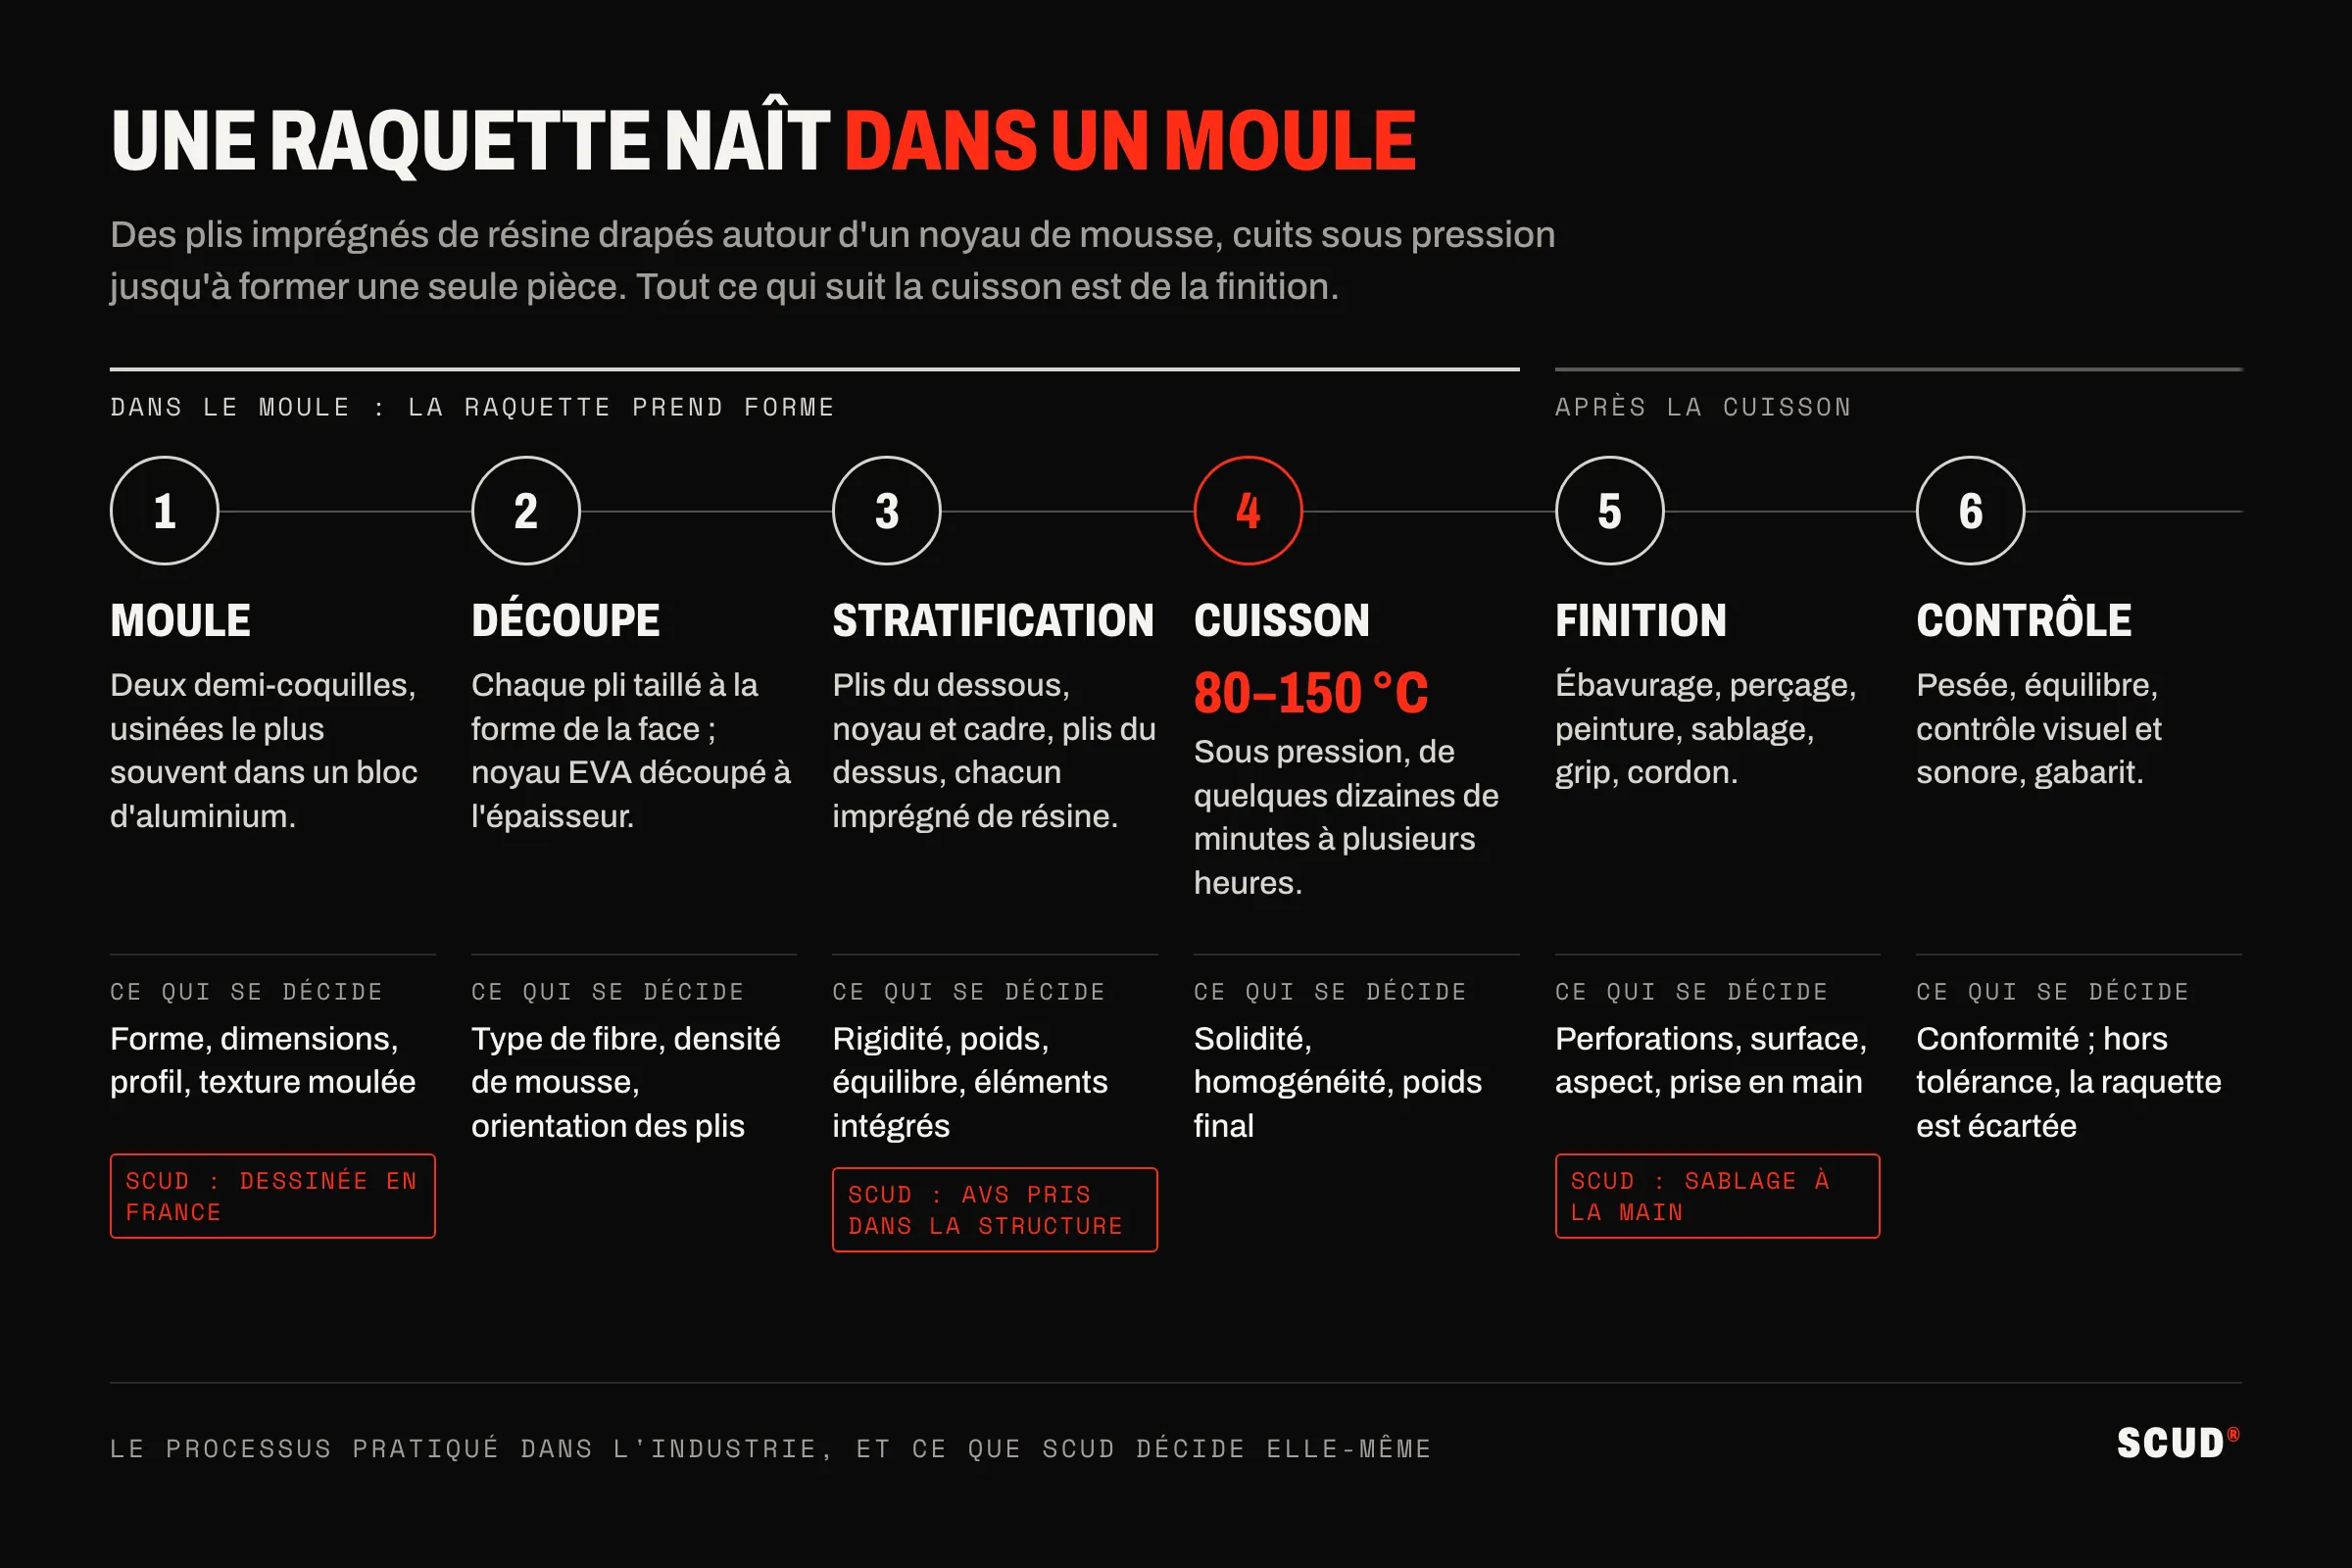
Une raquette de padel naît dans un moule : des plis de tissu de carbone ou de fibre de verre, imprégnés de résine, sont drapés autour d’un noyau de mousse, puis l’ensemble est cuit sous pression jusqu’à durcir en une seule pièce. Tout ce qui suit, perçage, ponçage, peinture, sablage, pose du grip, n’est que finition. Cet article décrit le processus tel qu’il est pratiqué dans l’industrie, étape par étape, puis précise ce que nous faisons différemment chez SCUD sur les points que nous connaissons de l’intérieur.
Étape 1 : le moule
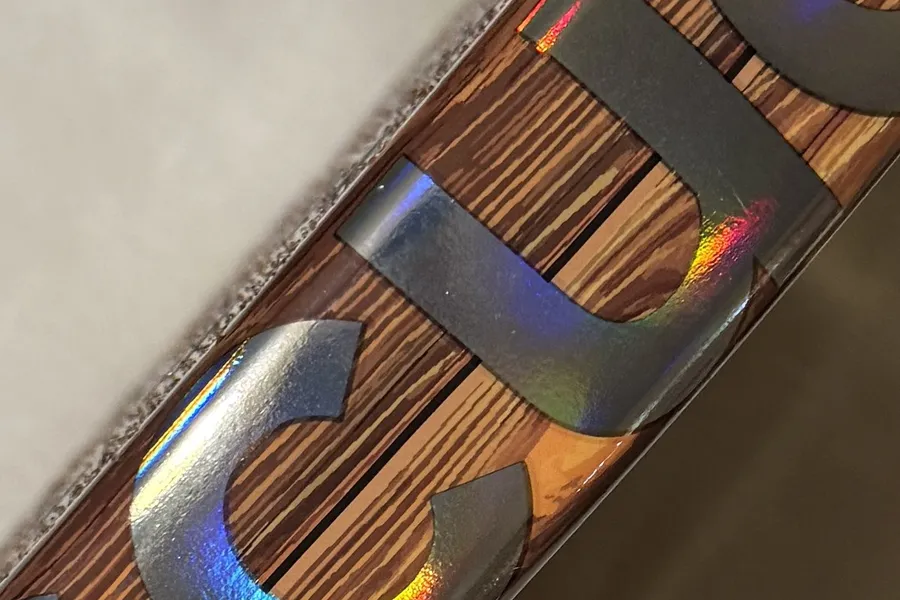
Tout part d’un moule en deux parties, généralement usiné dans un bloc d’aluminium à partir du dessin de la raquette. Ses deux demi-coquilles définissent la forme du tamis (ronde, goutte d’eau ou diamant), l’épaisseur, le profil du cadre et le manche. C’est aussi dans le moule que se décide une partie de la finition de surface : une texture gravée dans l’aluminium se retrouve en relief sur la coque, comme nous l’expliquons dans notre article sur la rugosité de surface.
Un moule est un outillage coûteux et durable. C’est lui qui garantit que deux raquettes du même modèle ont exactement les mêmes dimensions, et qui tient la raquette dans le gabarit réglementaire de 45,5 cm sur 26 cm et 38 mm d’épaisseur.
Étape 2 : la découpe des tissus et du noyau
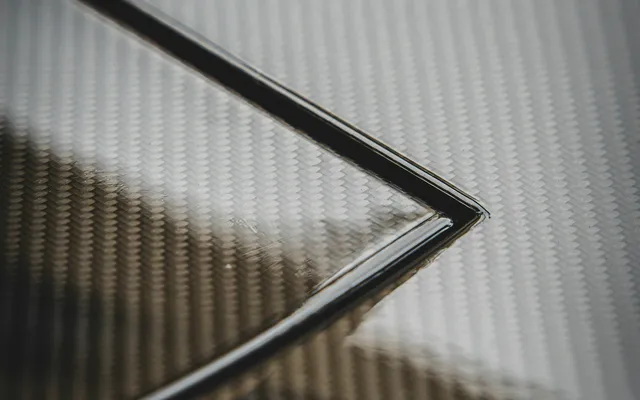
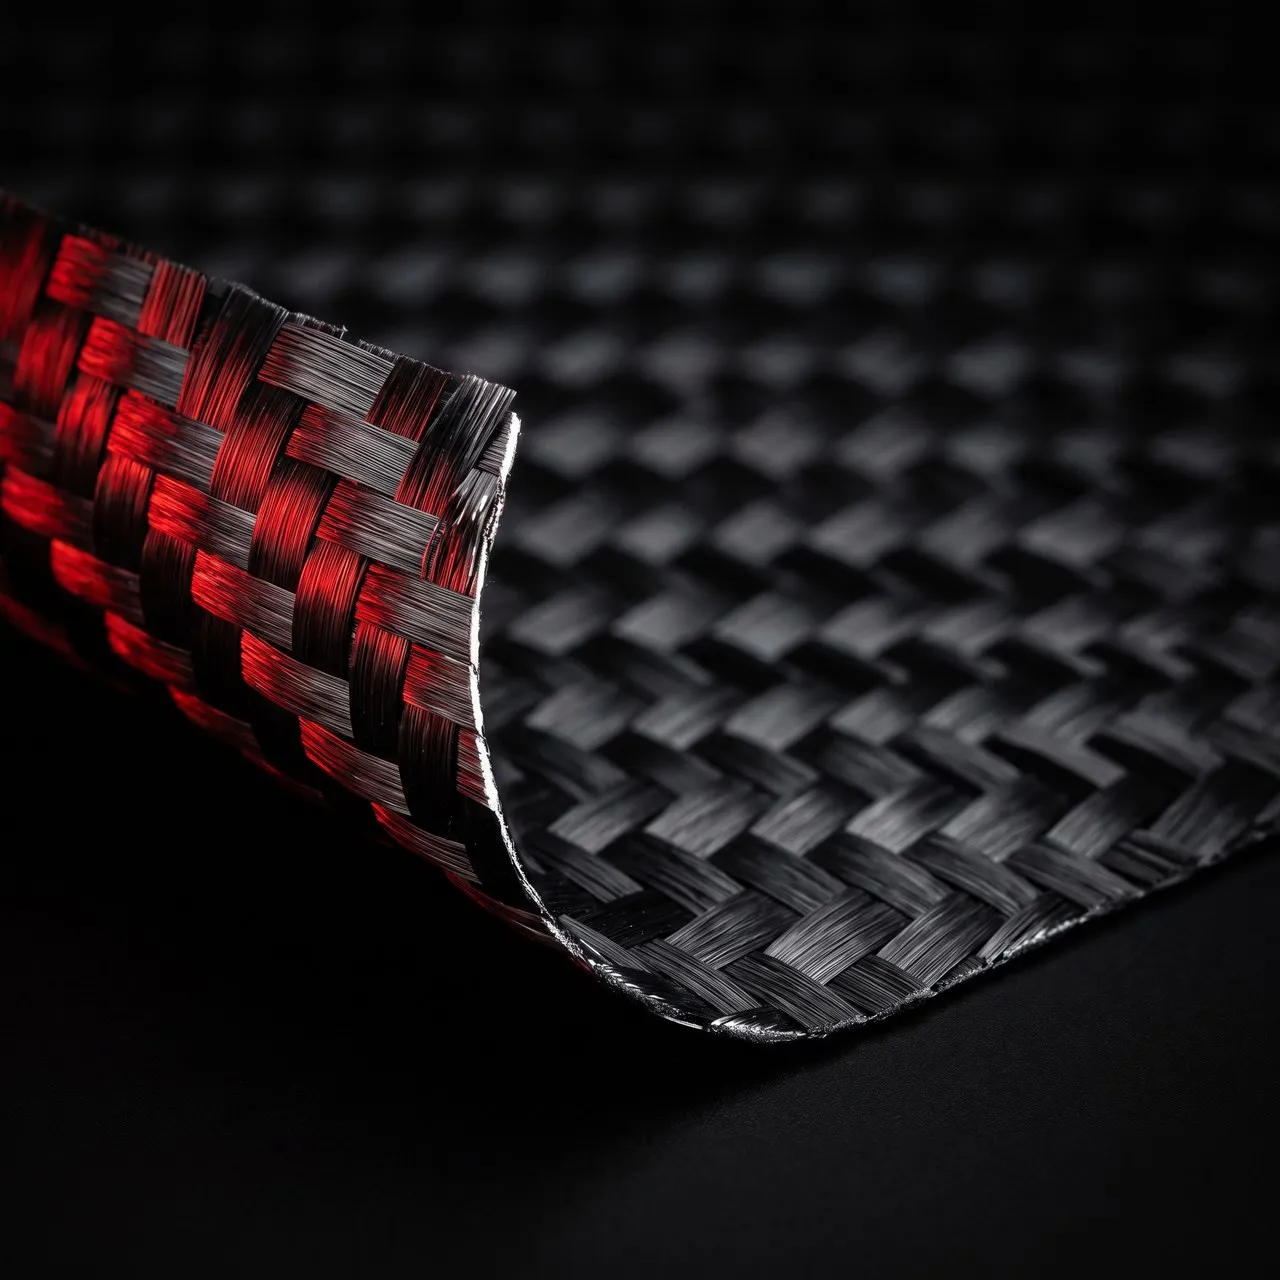
Le carbone et la fibre de verre arrivent en rouleaux de tissu. Chaque pli est découpé à la forme de la face, souvent avec une orientation précise des fibres, parce qu’un tissu n’a pas la même rigidité dans tous les sens. Le nombre de plis et leur empilement font partie de la recette de chaque modèle, avec le type de tissage, 12K ou 18K, dont nous détaillons les effets dans carbone 12K ou 18K.
Le noyau en mousse EVA est découpé à la forme du tamis, à l’épaisseur voulue. Sa densité, soft, medium ou hard, est choisie à ce stade et ne changera plus. Sur beaucoup de raquettes, un cadre tubulaire en carbone entoure la mousse avant le drapage, pour rigidifier le contour et protéger les bords.
Étape 3 : la stratification
C’est le cœur du processus. Dans la première demi-coquille du moule, l’opérateur dépose les plis de la face inférieure, puis le noyau de mousse avec son cadre, puis les plis de la face supérieure. Chaque pli est imprégné de résine, le plus souvent époxy, soit à la main au moment de la pose, soit parce que le tissu est livré déjà pré-imprégné.
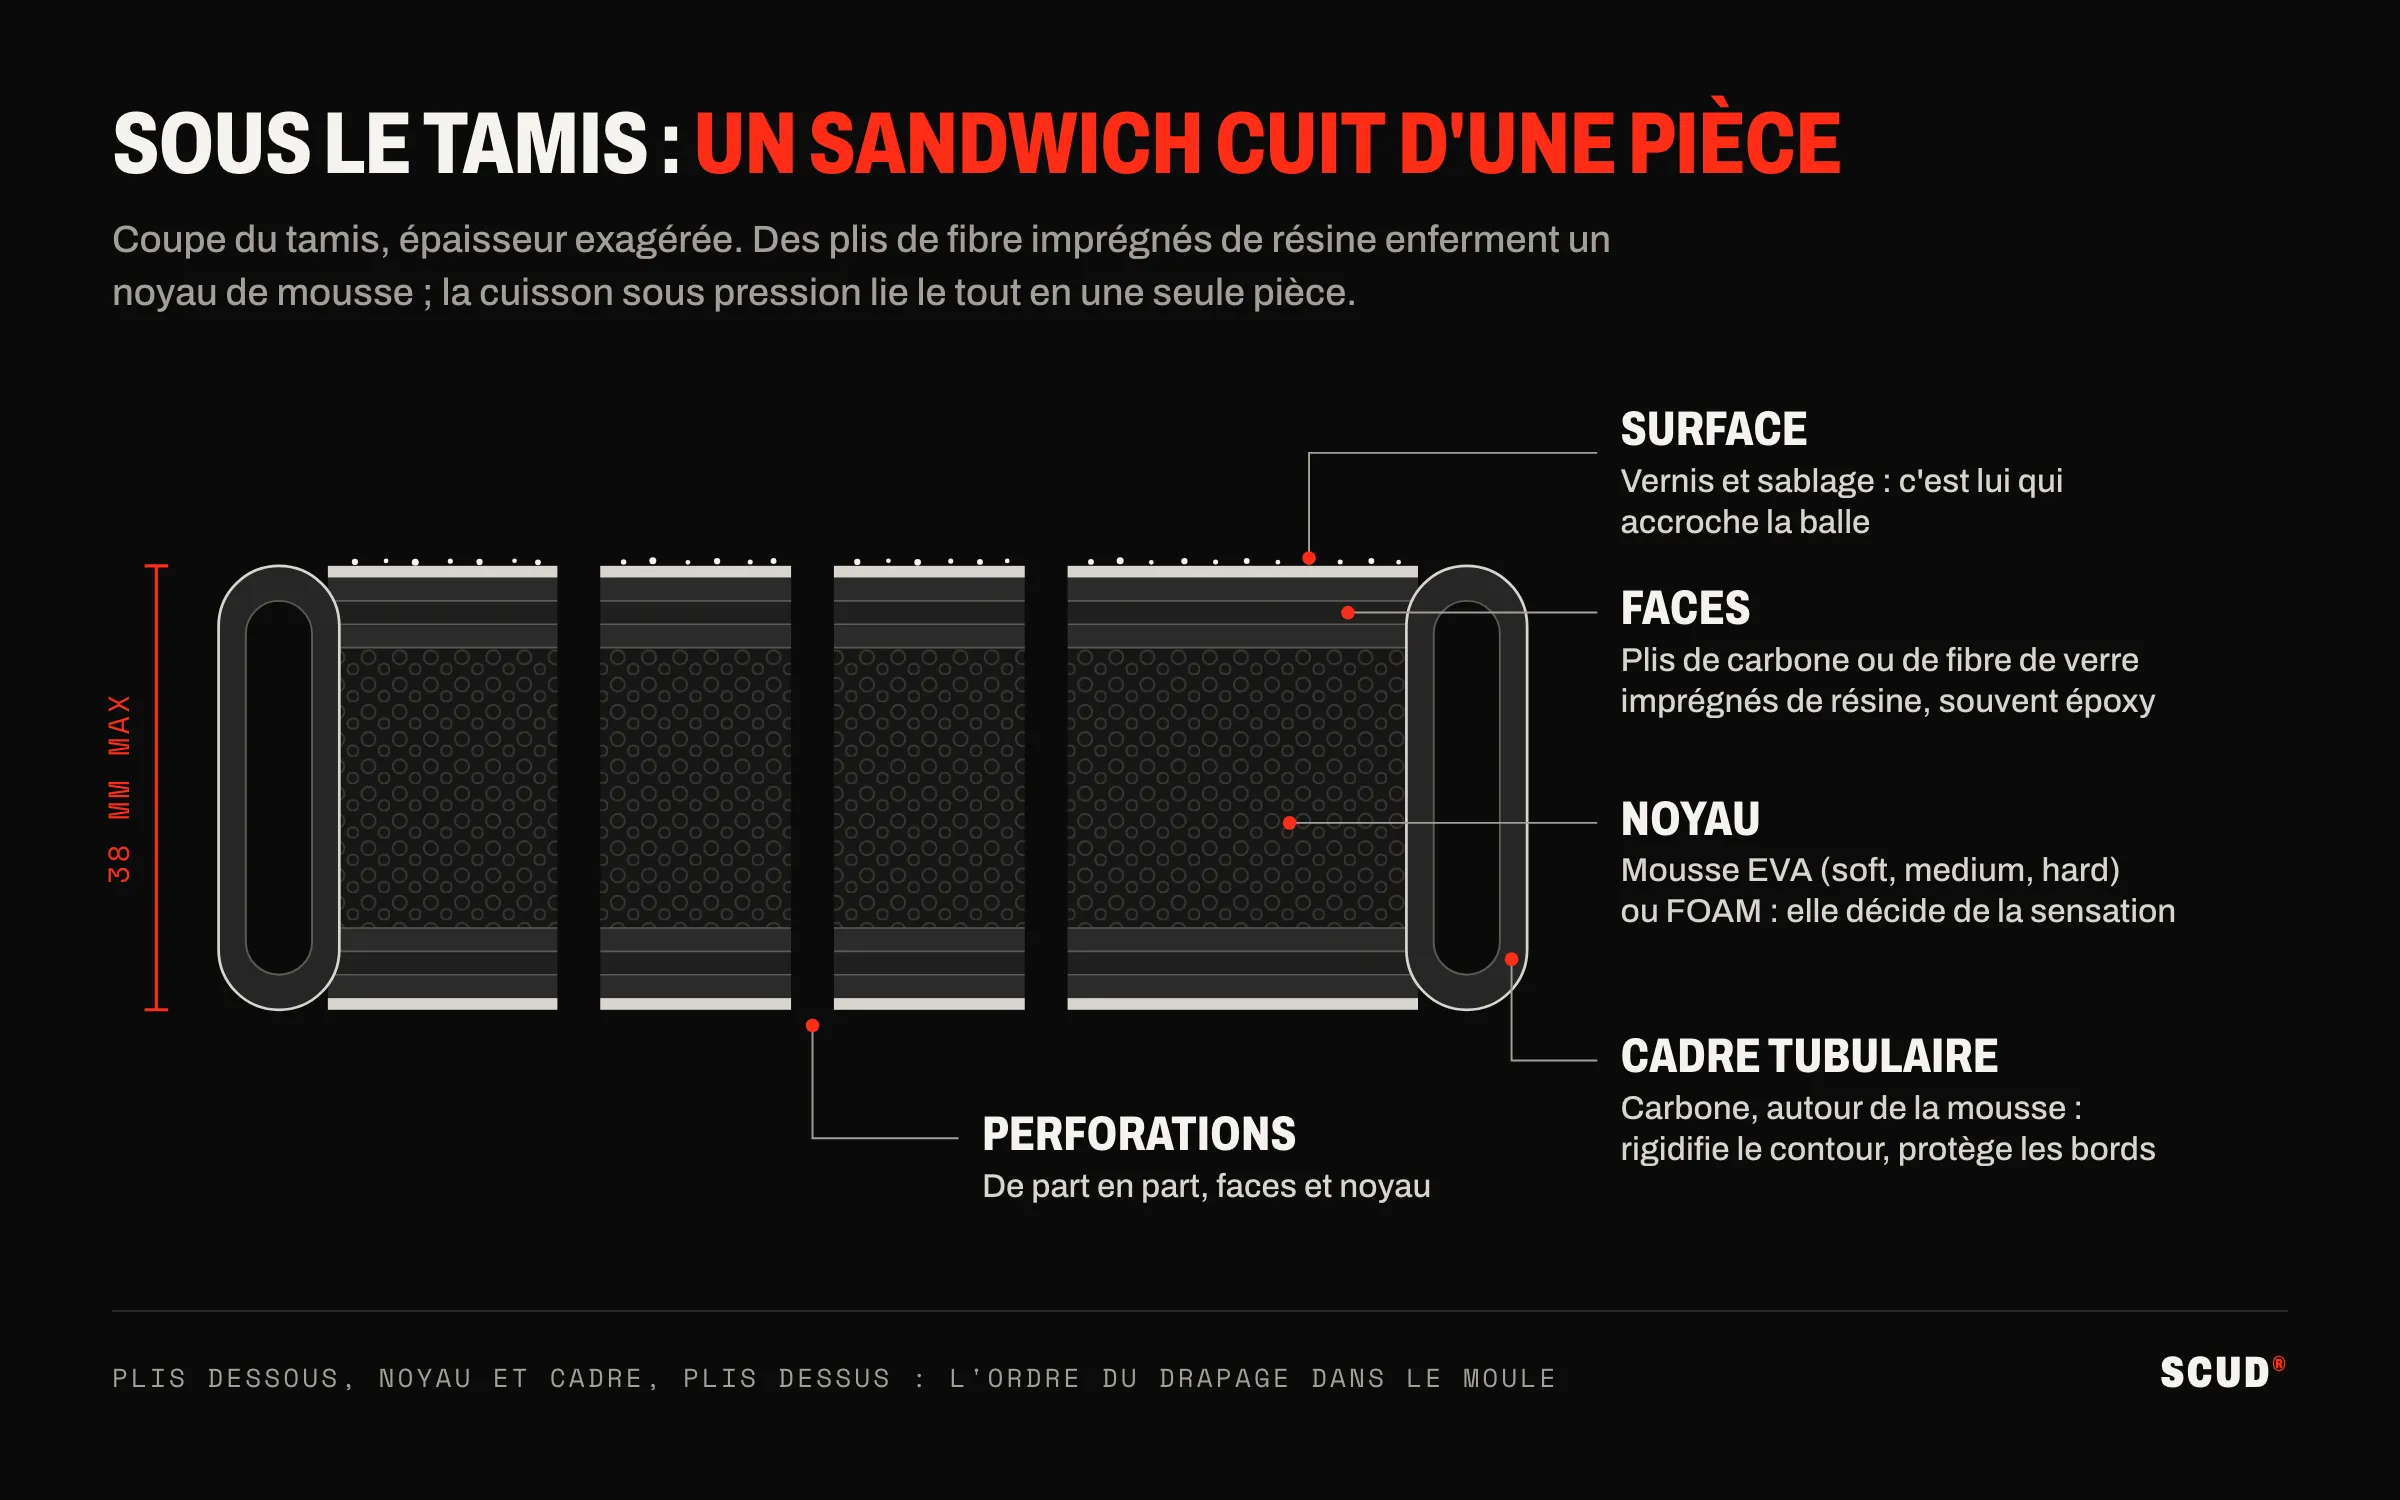
L’ordre, l’orientation et le nombre de plis, ainsi que la quantité de résine, décident de la rigidité, du poids et de l’équilibre final. Deux raquettes avec le même carbone et la même mousse peuvent se comporter très différemment selon la stratification. C’est aussi à ce moment que sont intégrés les éléments pris dans la structure : renforts du cœur, inserts du manche, systèmes anti-vibration.
Étape 4 : la cuisson
Le moule est refermé et placé dans une presse chauffante. Sous pression et à une température de l’ordre de 80 à 150 °C selon la résine utilisée, la résine polymérise et lie les plis entre eux et au noyau. La durée dépend de la résine et de l’épaisseur, de quelques dizaines de minutes à plusieurs heures.
La pression chasse l’excédent de résine et les bulles d’air, ce qui conditionne la solidité et le poids de la pièce. Une cuisson mal maîtrisée donne des raquettes lourdes, poreuses ou qui délaminent au premier choc. C’est l’étape où se joue la constance d’une série.
| Étape | Ce qui se décide |
|---|---|
| Moule | Forme, dimensions, profil, texture moulée |
| Découpe | Type de fibre, densité de mousse, orientation des plis |
| Stratification | Rigidité, poids, équilibre, éléments intégrés |
| Cuisson | Solidité, homogénéité, poids final |
| Finition | Perforations, surface, aspect, prise en main |
| Contrôle | Conformité au gabarit, poids, absence de défauts |
Étape 5 : démoulage et finition
À la sortie du moule, la raquette est brute : bavures de résine sur les bords, surface mate. Elle est ébavurée, poncée, puis percée si les trous n’ont pas été moulés : les perforations réglementaires, de 9 à 13 mm en zone centrale, sont faites à ce stade selon le dessin du modèle.
Vient ensuite l’habillage : peinture ou vernis, sérigraphie des marquages, traitement de surface. C’est ici que se joue la rugosité de la face : peinture texturée, ou sablage, par projection d’un grain abrasif sur le vernis. Puis les pièces rapportées sont posées : protection de cadre, bouchon de manche, grip, cordon de sécurité.
Étape 6 : le contrôle qualité
Chaque raquette est pesée, parce que le poids peut varier de quelques grammes d’une pièce à l’autre selon la quantité de résine retenue, et son équilibre est vérifié. Un contrôle visuel cherche les défauts de surface et les bulles ; un contrôle sonore, en frappant la face, révèle les décollements internes. Les dimensions sont comparées au gabarit réglementaire. Une raquette hors tolérance est écartée.
Ce que nous faisons chez SCUD
Nous ne prétendons pas réinventer ce processus : une SCUD est un sandwich carbone, mousse EVA et résine cuit dans un moule, comme les autres. Ce que nous pouvons dire, parce que nous le décidons nous-mêmes, tient en quatre points.
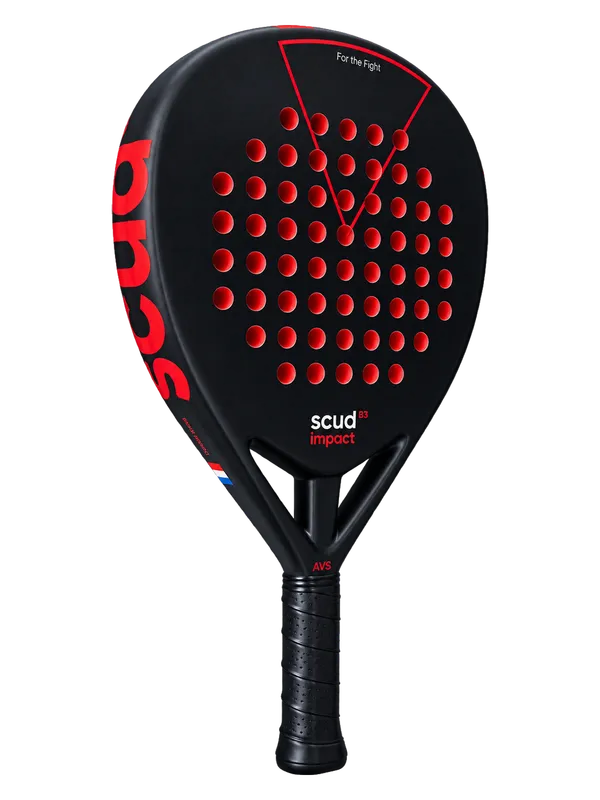
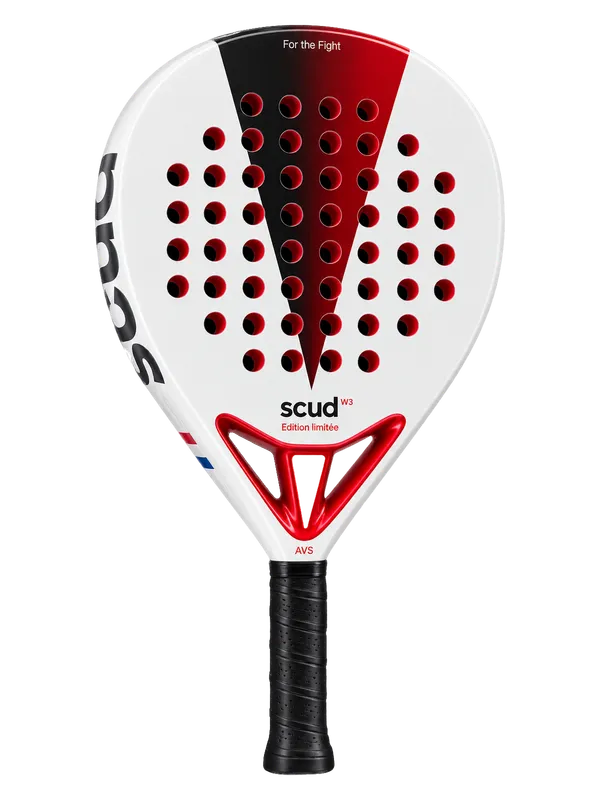
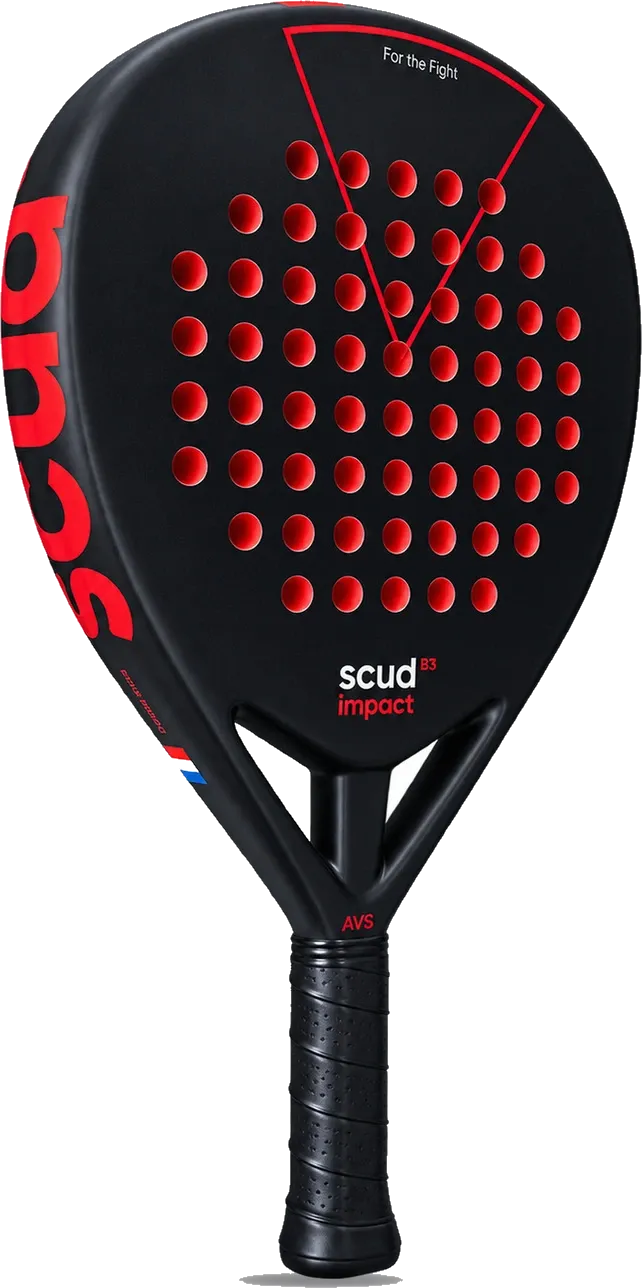
Le dessin. Nos raquettes sont dessinées en France : la Black Impact B3 est designed in France, la White S3 designed in Paris. Le moule, la forme et le placement des perforations viennent de ce dessin.
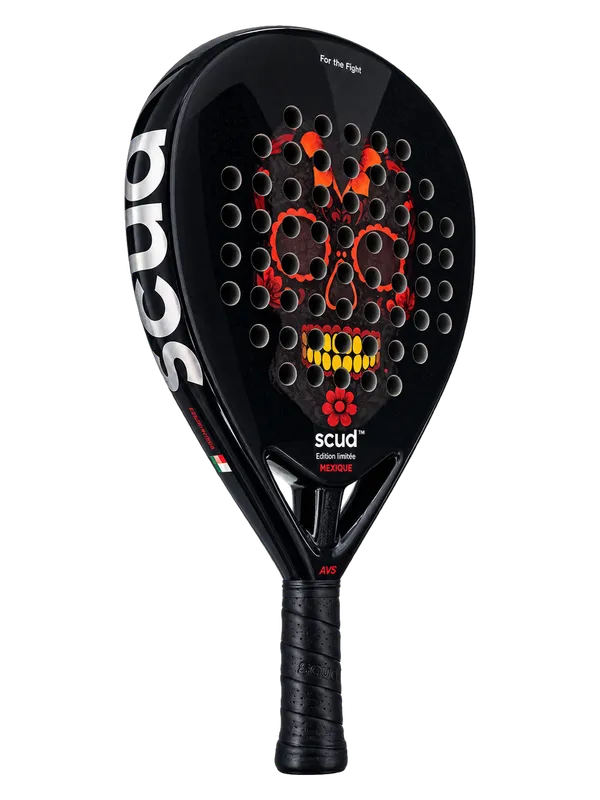
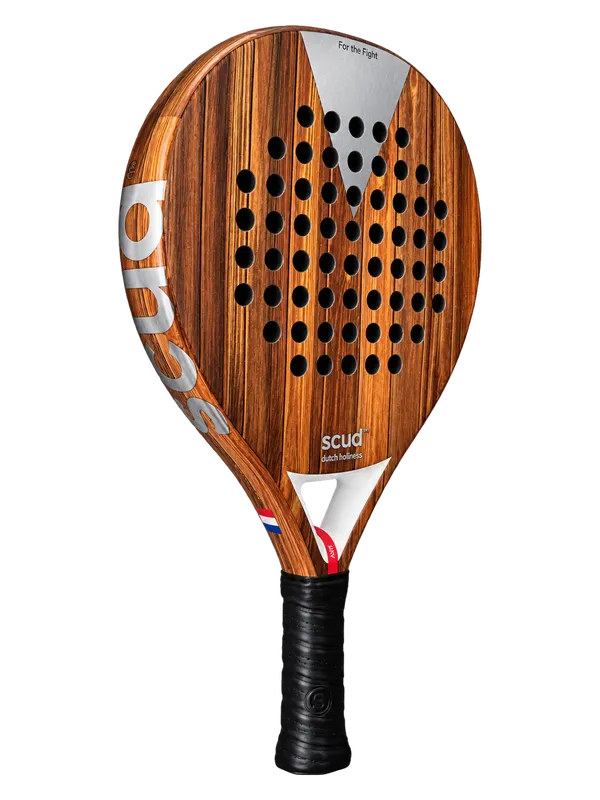
La coque. C’est le seul élément qui change d’un modèle à l’autre : carbone 18K sur la SCUD Black Impact B3, pour une restitution sèche et directe ; carbone 12K sur la SCUD Mexique M1, la White S3 et la Wood W1, cette dernière doublée de fibre de verre. La mousse EVA, Hard Power, ferme ou soft, complète la recette de chaque modèle.
Le système AVS. Notre dispositif anti-vibration est pris dans la structure au moment du drapage, pas ajouté après coup dans le manche. Il filtre les à-coups avant qu’ils n’atteignent le coude.
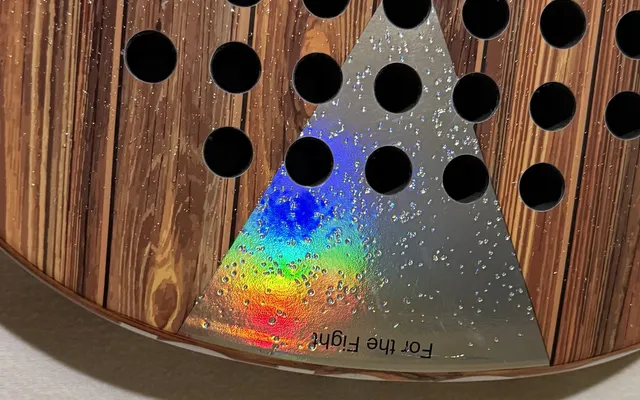
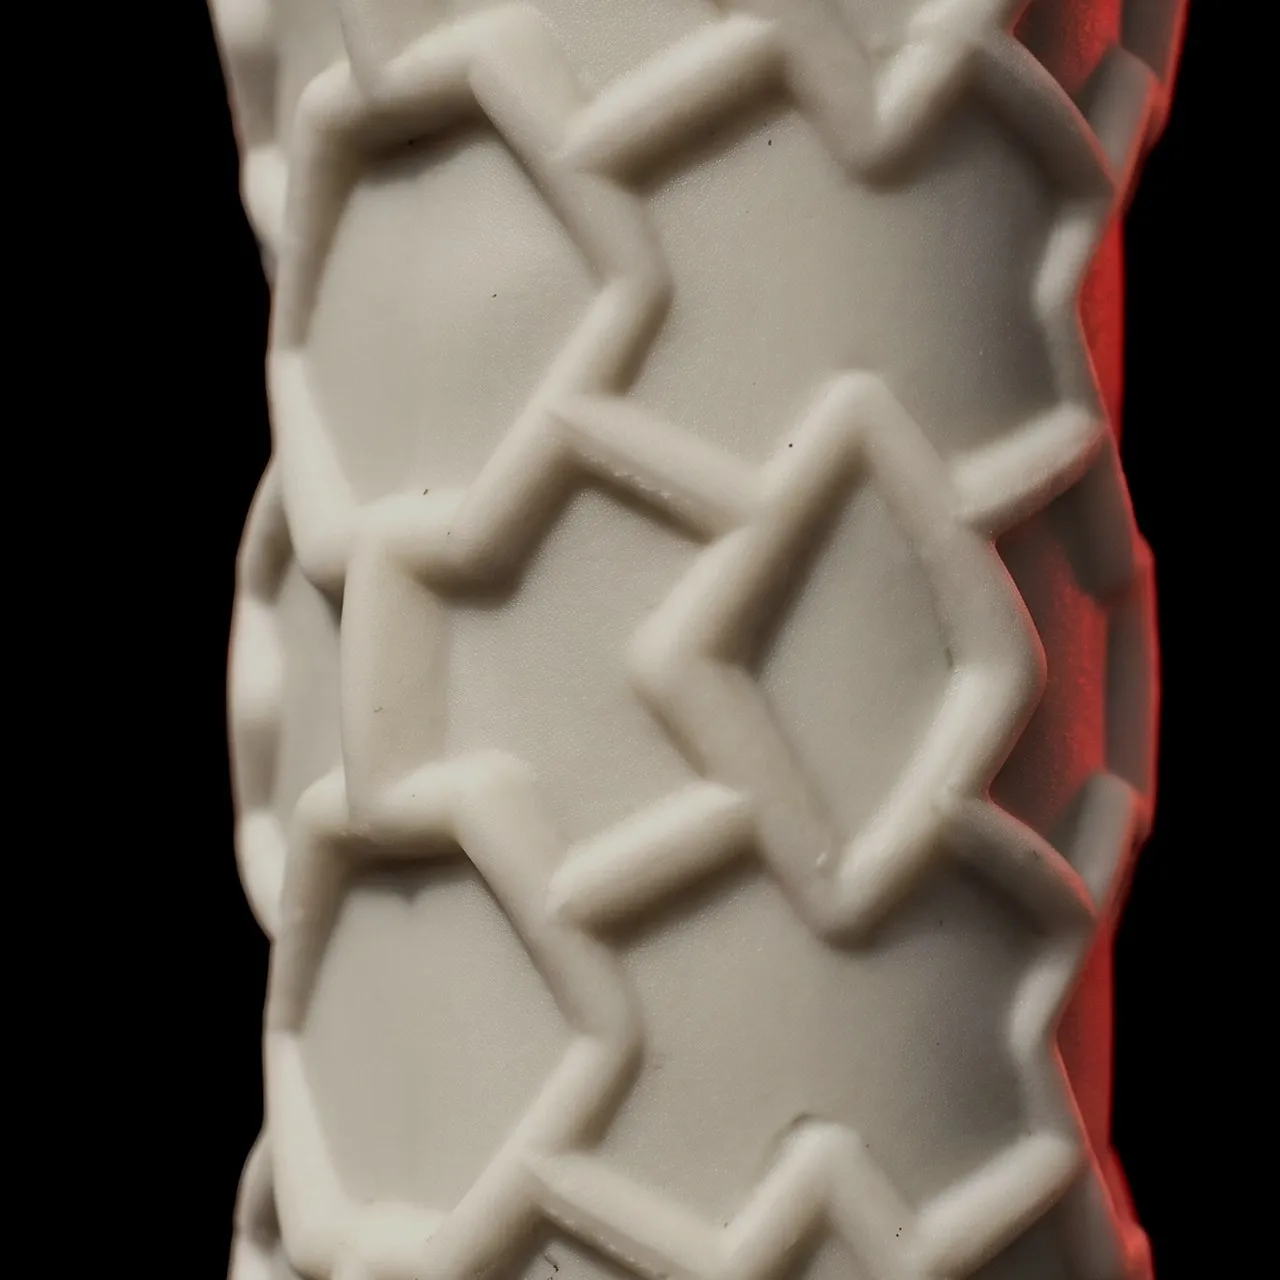
La finition à la main. Le sablage de chaque tamis est appliqué pièce par pièce, les cristaux de silice répartis à la main plutôt que projetés par une machine réglée une fois pour toutes. Sous le grip, le manche est un silicone moulé en étoiles et en losanges. Ce sablage manuel n’est pas industrialisable : c’est pourquoi nos séries sont limitées et qu’aucun exemplaire n’est parfaitement identique au suivant. Nous en parlons plus longuement dans sablage fait-main : pourquoi la surface change votre effet.
En résumé
- Une raquette de padel est un sandwich composite, mousse EVA et résine, cuit sous pression dans un moule.
- Le moule fixe la forme et les dimensions ; la stratification fixe la rigidité, le poids et l’équilibre.
- La cuisson décide de la solidité et de la constance d’une série.
- Perçage, peinture, sablage, grip et cordon sont des opérations de finition.
- Chez SCUD : dessin en France, coque 12K ou 18K, système AVS intégré au drapage, sablage à la main.
Questions fréquentes
Les trous sont-ils moulés ou percés ?
Les deux existent. Des pions dans le moule peuvent former les trous à la cuisson ; sinon ils sont percés après démoulage. Le résultat doit dans tous les cas respecter les diamètres réglementaires.
Pourquoi deux raquettes du même modèle n’ont-elles pas exactement le même poids ?
La quantité de résine retenue à la cuisson varie légèrement d’une pièce à l’autre, de même que la finition. Les fabricants annoncent un poids nominal ou une fourchette, et trient les pièces à la pesée.
Une raquette « faite à la main » est-elle entièrement artisanale ?
Rarement. Le drapage est souvent manuel dans toute l’industrie ; ce qui distingue une finition artisanale, c’est ce qui se passe après la cuisson : sablage, contrôle, pose des pièces. Chez SCUD, c’est le sablage qui est fait à la main.
Combien de temps faut-il pour fabriquer une raquette ?
Entre la découpe des tissus et le contrôle final, plusieurs jours, la cuisson n’étant qu’une étape parmi d’autres. Une finition manuelle allonge encore ce délai, ce qui explique les petites séries.
Pour choisir, parmi ces coques et ces mousses, la raquette qui correspond à votre jeu, notre guide gratuit pour choisir sa raquette vous accompagne pas à pas, et la page raquettes de padel réunit les fiches de toute la gamme.