Índice — 9 partes
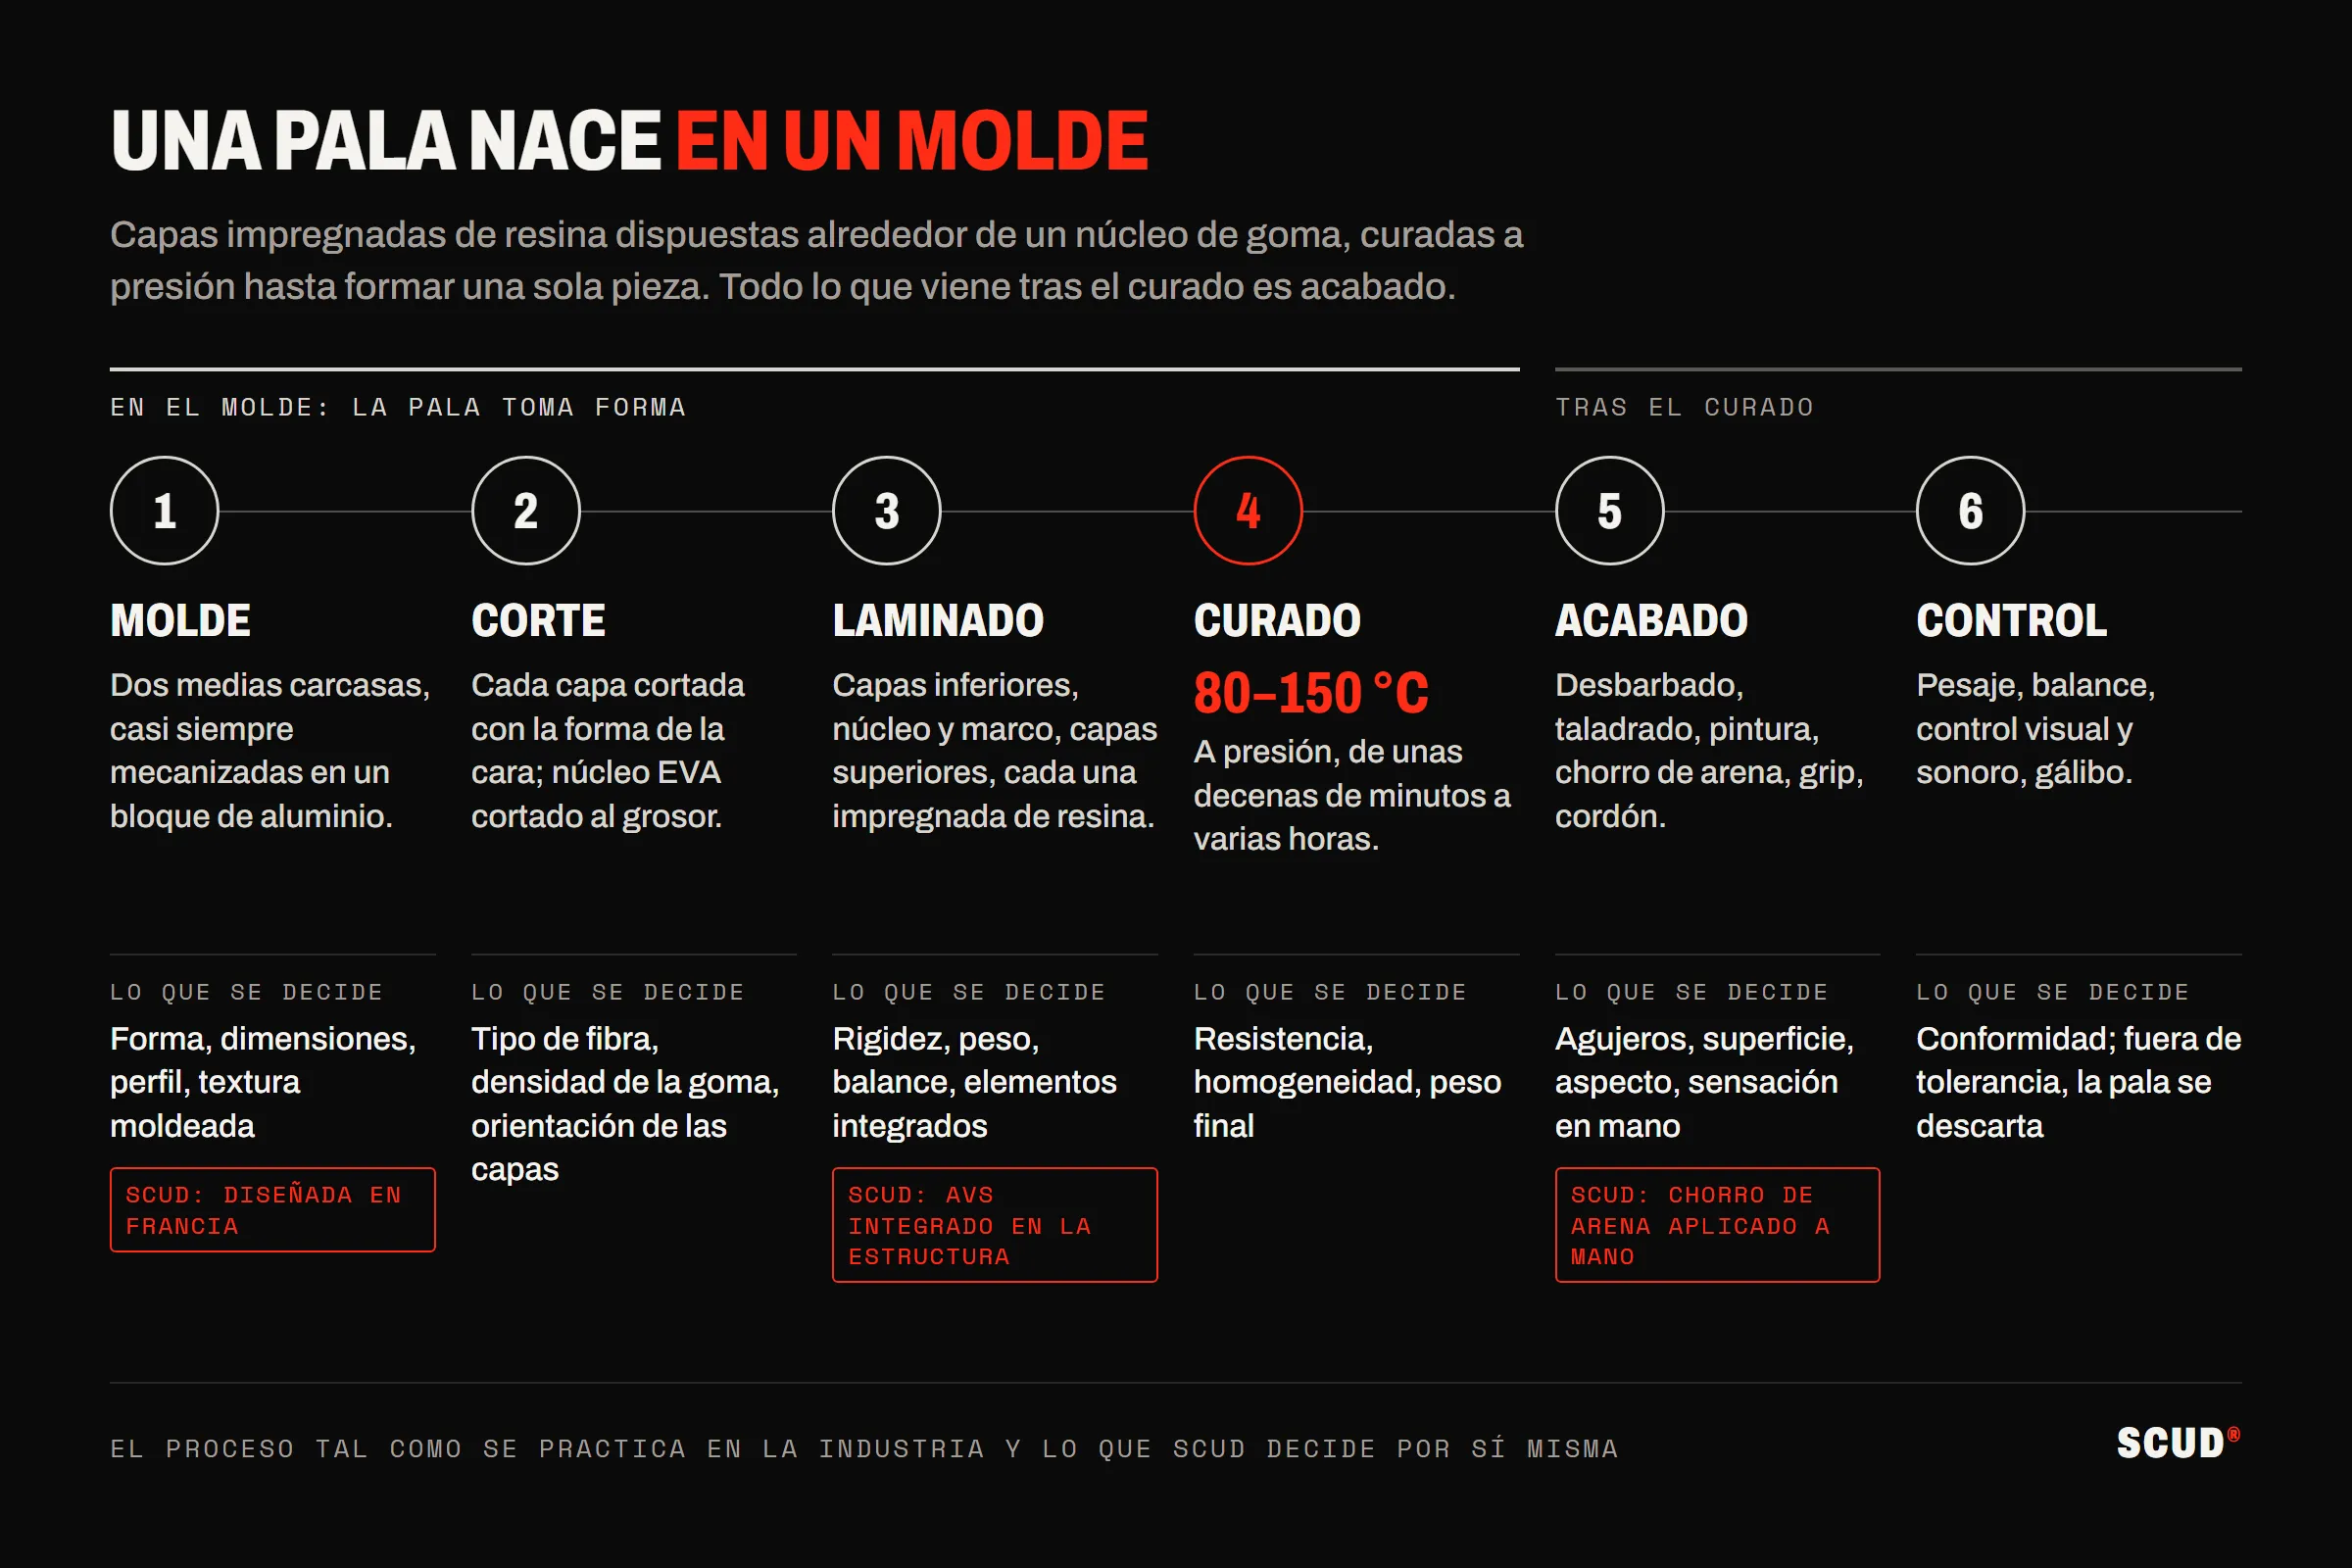
Una pala de pádel nace en un molde: capas de tejido de carbono o de fibra de vidrio, impregnadas de resina, se colocan alrededor de un núcleo de goma, y el conjunto se cura a presión hasta endurecerse en una sola pieza. Todo lo que viene después, perforado, pulido, pintura, lijado, colocación del grip, es acabado. Este artículo describe el proceso tal y como se hace en la industria, etapa por etapa, y luego explica qué hacemos de forma distinta en SCUD en los puntos que conocemos desde dentro.
Etapa 1: el molde
Todo empieza con un molde de dos partes, normalmente mecanizado en un bloque de aluminio a partir del diseño de la pala. Sus dos semicarcasas definen la forma de la cara (redonda, lágrima o diamante), el grosor, el perfil del marco y el mango. En el molde se decide también parte del acabado de la superficie: una textura grabada en el aluminio sale en relieve en la carcasa, como explicamos en nuestro artículo sobre la rugosidad de la superficie.
Un molde es una herramienta cara y duradera. Es lo que garantiza que dos palas del mismo modelo tengan exactamente las mismas medidas, y lo que mantiene la pala dentro del gálibo reglamentario de 45,5 cm por 26 cm y 38 mm de grosor.
Etapa 2: el corte de los tejidos y del núcleo
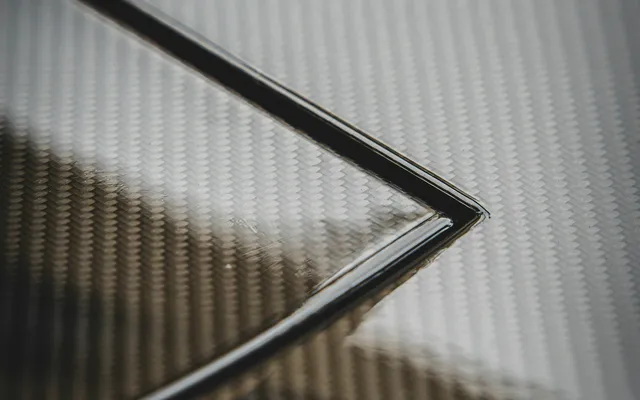
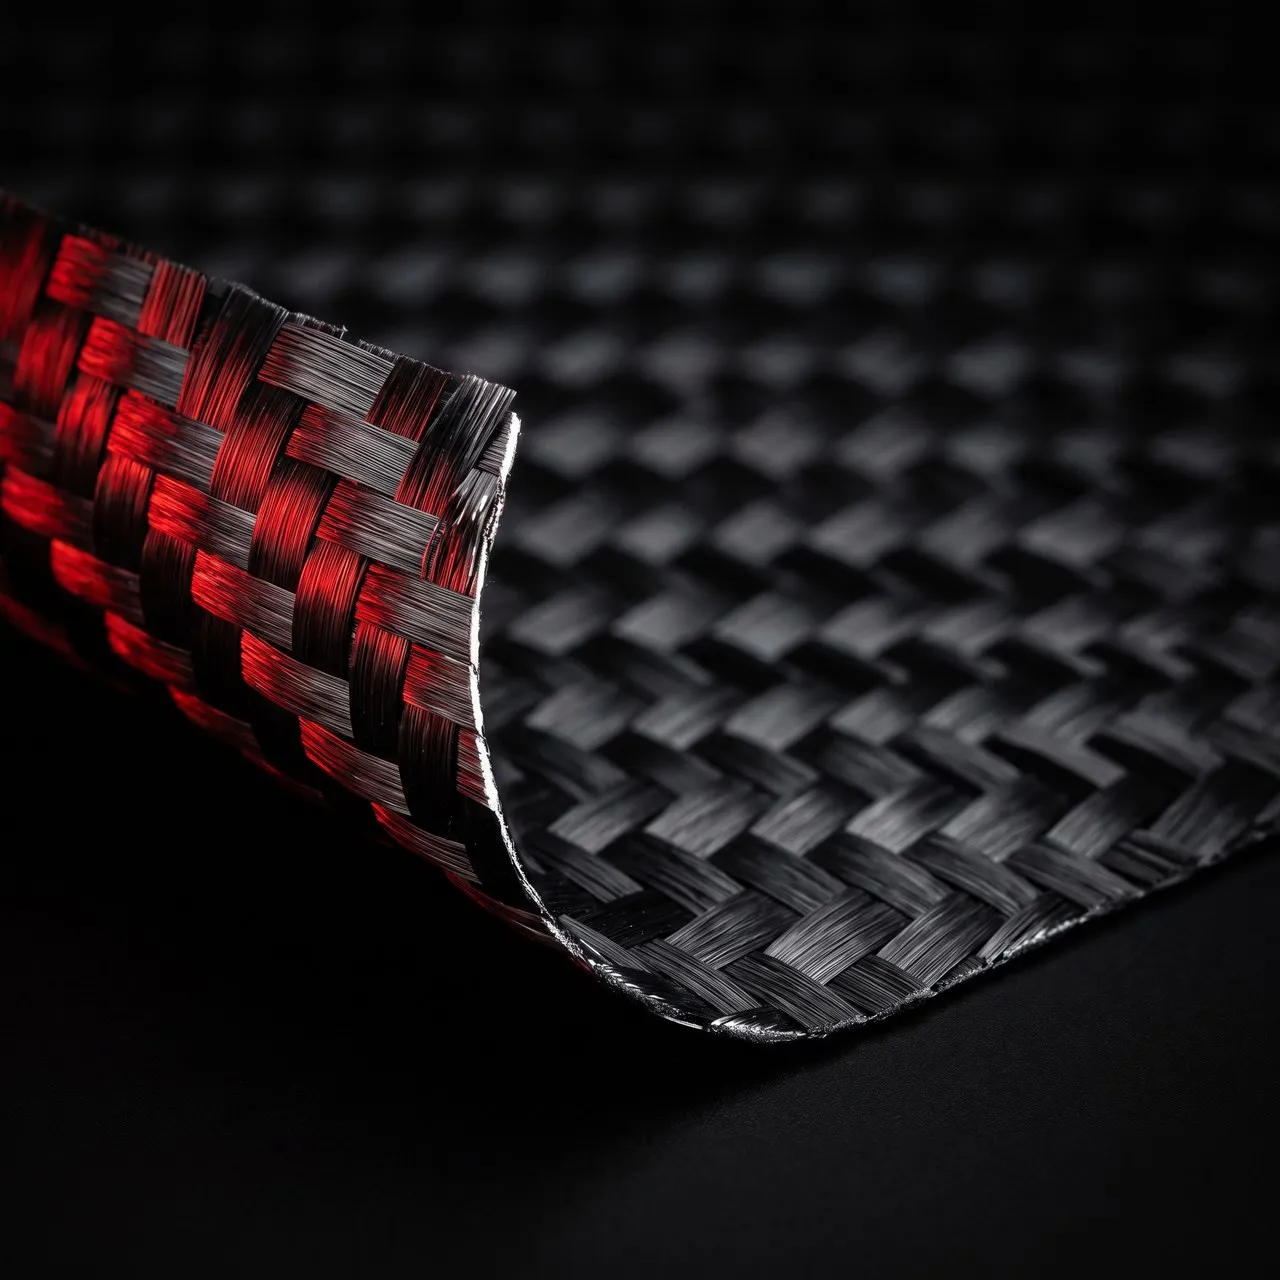
El carbono y la fibra de vidrio llegan en rollos de tejido. Cada capa se corta con la forma de la cara, a menudo con una orientación precisa de las fibras, porque un tejido no tiene la misma rigidez en todas las direcciones. El número de capas y su apilado forman parte de la receta de cada modelo, junto con el tipo de tejido, 12K o 18K, cuyos efectos detallamos en carbono 12K o 18K.
El núcleo de goma EVA se corta con la forma de la cara, al grosor deseado. Su densidad, soft, medium o hard, se elige en esta fase y ya no cambiará. En muchas palas, un marco tubular de carbono rodea la goma antes del laminado, para dar rigidez al contorno y proteger los bordes.
Etapa 3: el laminado
Es el corazón del proceso. En la primera semicarcasa del molde, el operario coloca las capas de la cara inferior, luego el núcleo de goma con su marco y después las capas de la cara superior. Cada capa se impregna de resina, casi siempre epoxi, ya sea a mano en el momento de colocarla o porque el tejido llega ya preimpregnado.
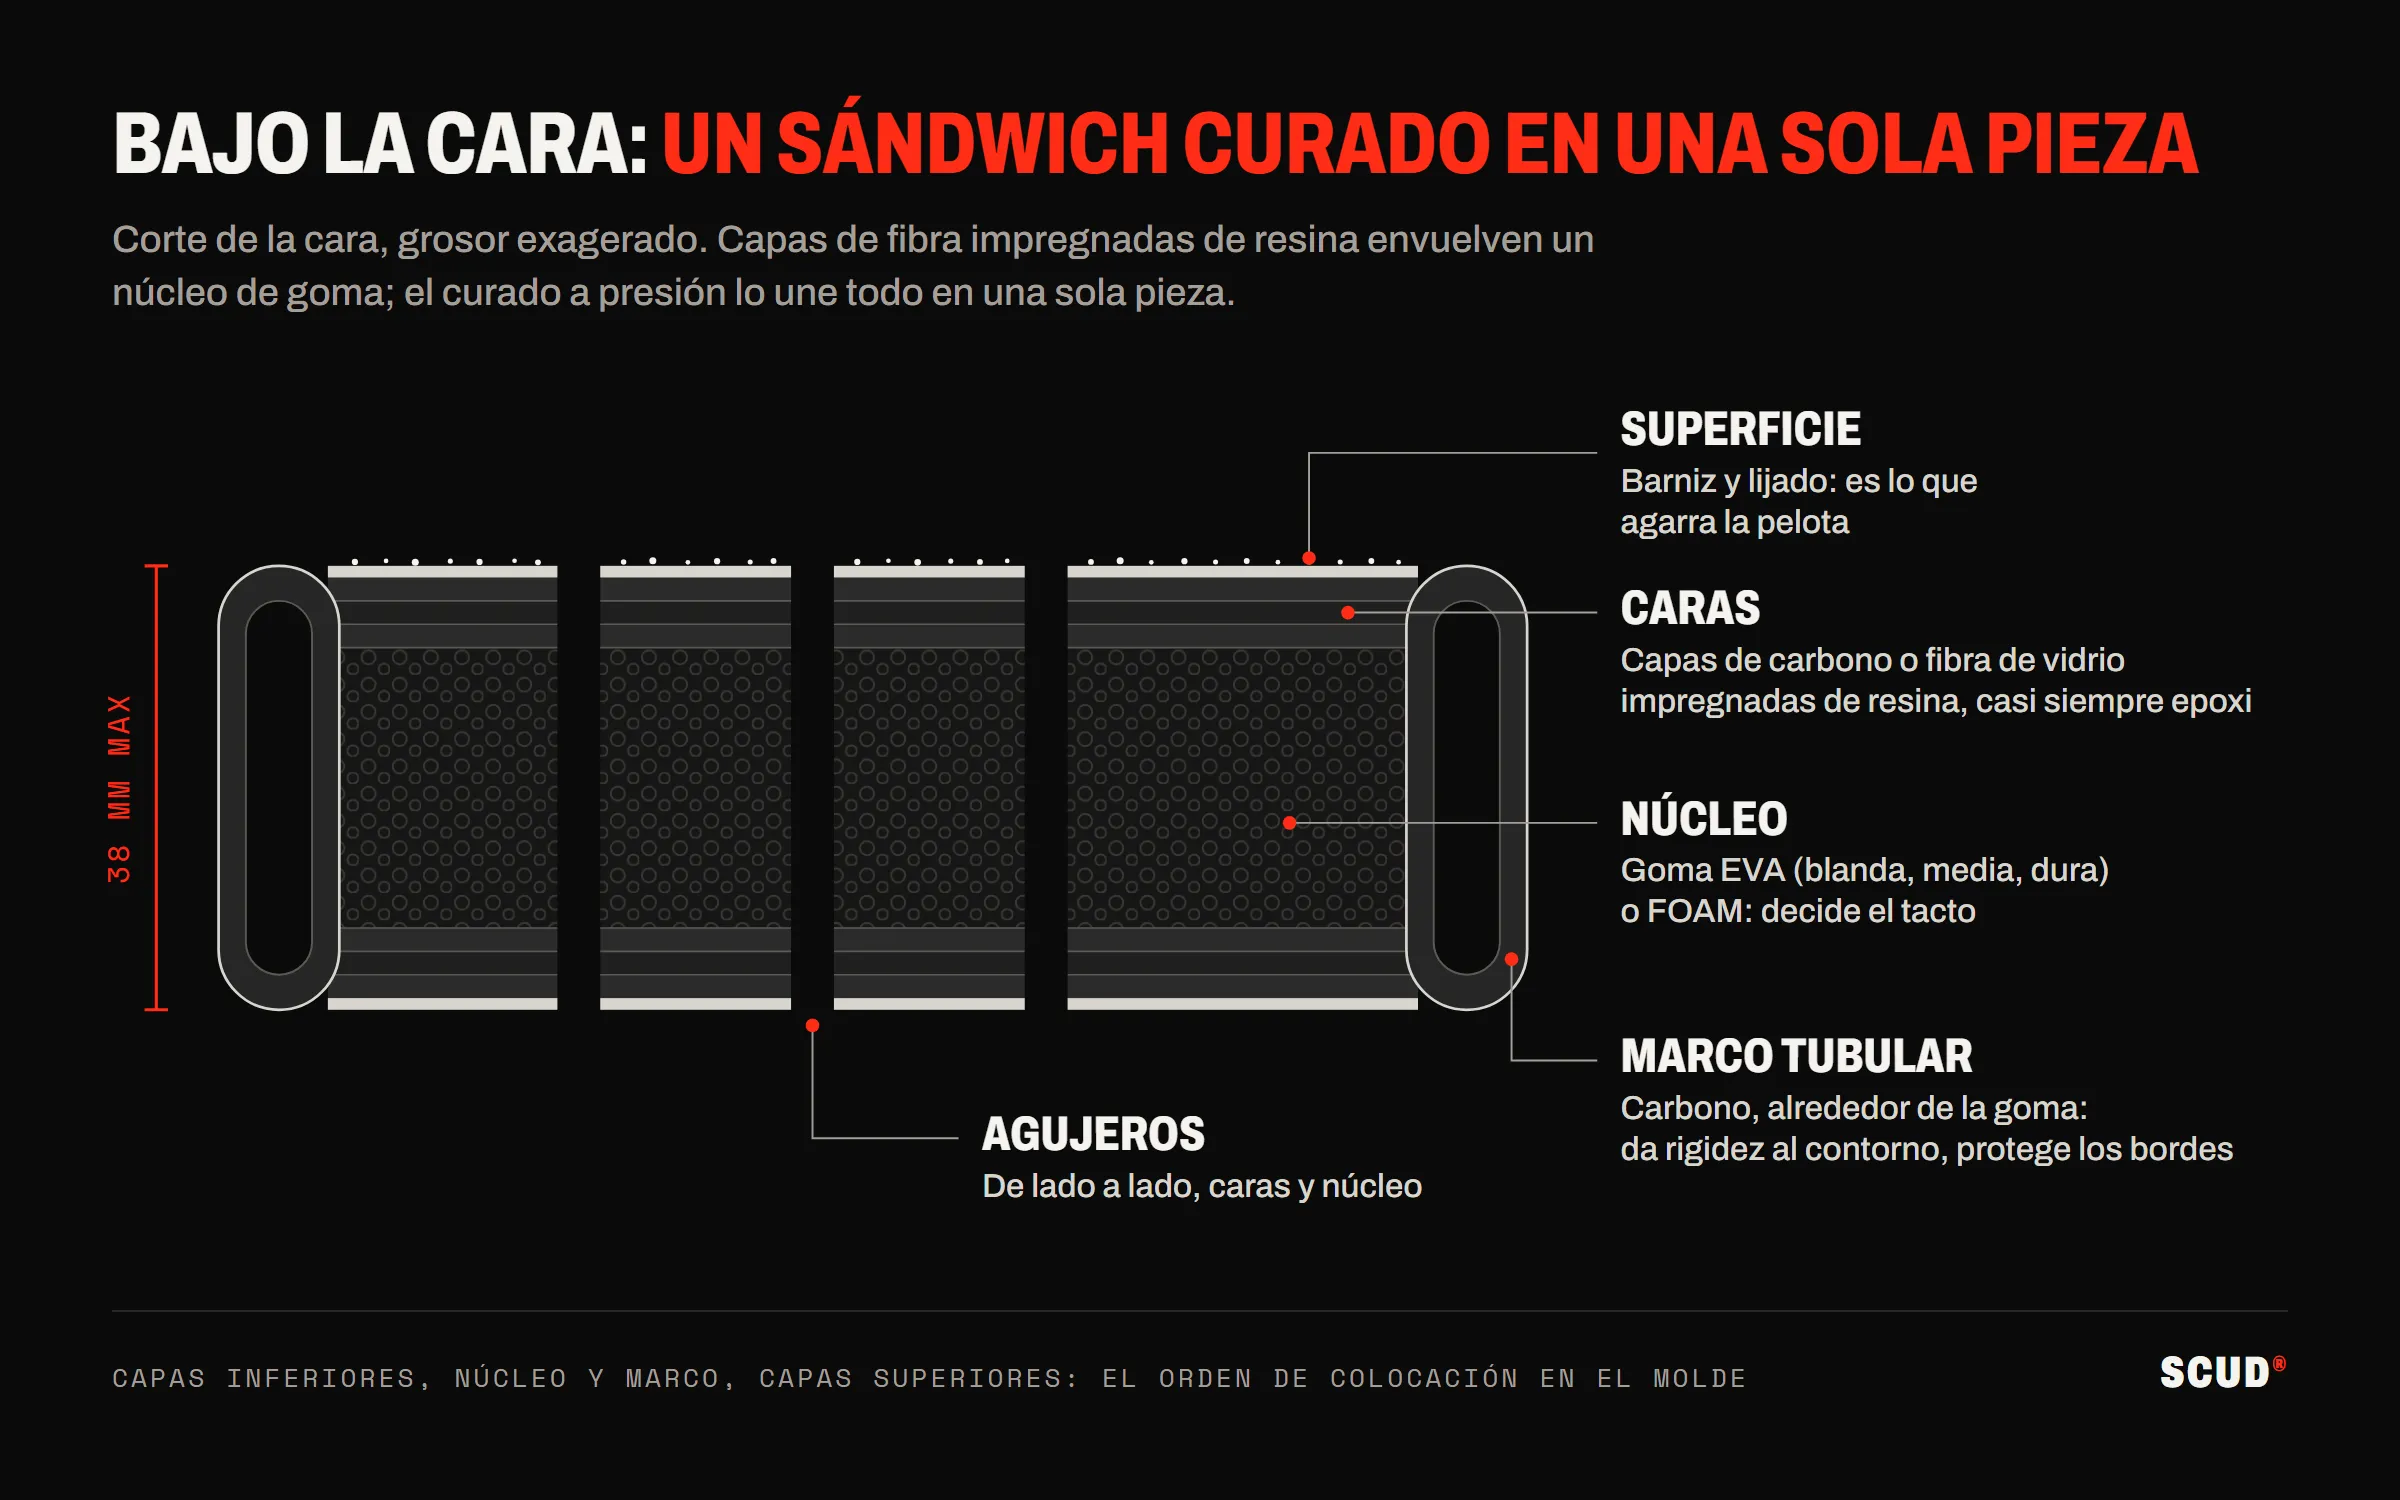
El orden, la orientación y el número de capas, así como la cantidad de resina, deciden la rigidez, el peso y el balance final. Dos palas con el mismo carbono y la misma goma pueden comportarse de forma muy distinta según el laminado. También es en este momento cuando se integran los elementos que forman parte de la estructura: refuerzos del corazón, insertos del mango, sistemas antivibración.
Etapa 4: el curado
El molde se cierra y se coloca en una prensa caliente. A presión y a una temperatura de unos 80 a 150 °C según la resina utilizada, la resina polimeriza y une las capas entre sí y con el núcleo. La duración depende de la resina y del grosor, desde unas decenas de minutos hasta varias horas.
La presión expulsa el exceso de resina y las burbujas de aire, lo que condiciona la solidez y el peso de la pieza. Un curado mal controlado da palas pesadas, porosas o que se delaminan al primer golpe. Es la etapa en la que se juega la regularidad de una serie.
| Etapa | Qué se decide |
|---|---|
| Molde | Forma, medidas, perfil, textura moldeada |
| Corte | Tipo de fibra, densidad de la goma, orientación de las capas |
| Laminado | Rigidez, peso, balance, elementos integrados |
| Curado | Solidez, homogeneidad, peso final |
| Acabado | Agujeros, superficie, aspecto, tacto en la mano |
| Control | Conformidad con el gálibo, peso, ausencia de defectos |
Etapa 5: desmoldeo y acabado
Al salir del molde, la pala está en bruto: rebabas de resina en los bordes, superficie mate. Se desbarba, se pule y luego se perfora si los agujeros no se han moldeado: los agujeros reglamentarios, de 9 a 13 mm en la zona central, se hacen en esta fase según el diseño del modelo.
Después llega la decoración: pintura o barniz, serigrafía de los logotipos, tratamiento de superficie. Aquí se decide la rugosidad de la cara: pintura texturizada o lijado, mediante proyección de un grano abrasivo sobre el barniz. Por último se colocan las piezas añadidas: protector de marco, tapón del mango, grip, cordón de seguridad.
Etapa 6: el control de calidad
Cada pala se pesa, porque el peso puede variar unos gramos de una pieza a otra según la cantidad de resina retenida, y se comprueba su balance. Un control visual busca defectos de superficie y burbujas; un control sonoro, golpeando la cara, revela despegues internos. Las medidas se comparan con el gálibo reglamentario. Una pala fuera de tolerancia se descarta.
Lo que hacemos en SCUD
No pretendemos reinventar este proceso: una SCUD es un sándwich de carbono, goma EVA y resina curado en un molde, como las demás. Lo que sí podemos contarte, porque lo decidimos nosotros, cabe en cuatro puntos.
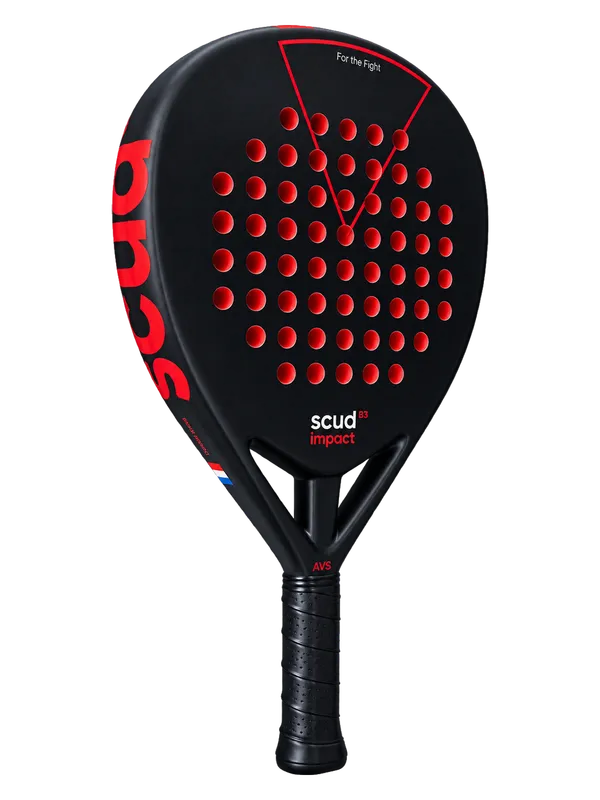
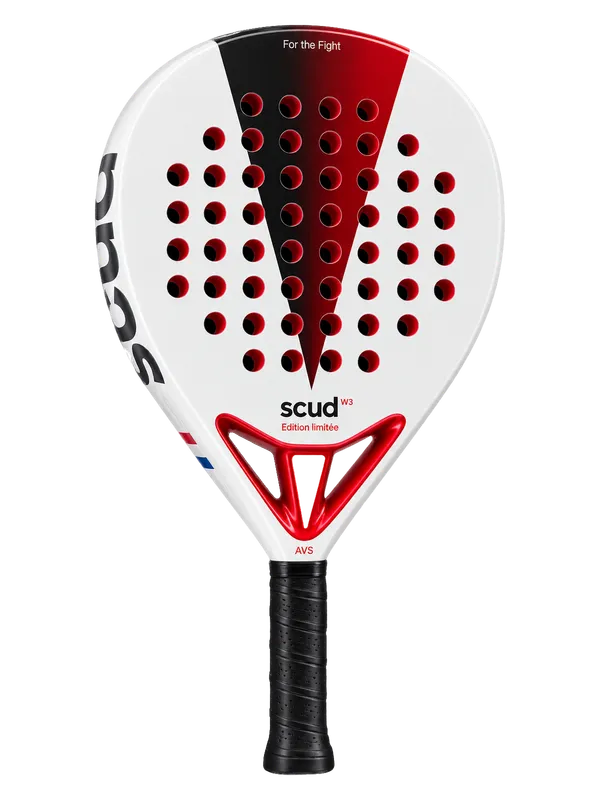
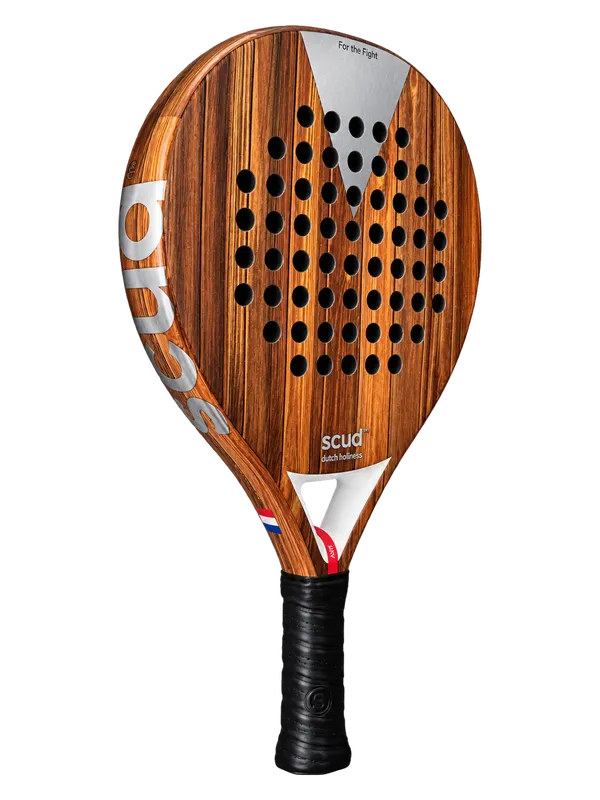
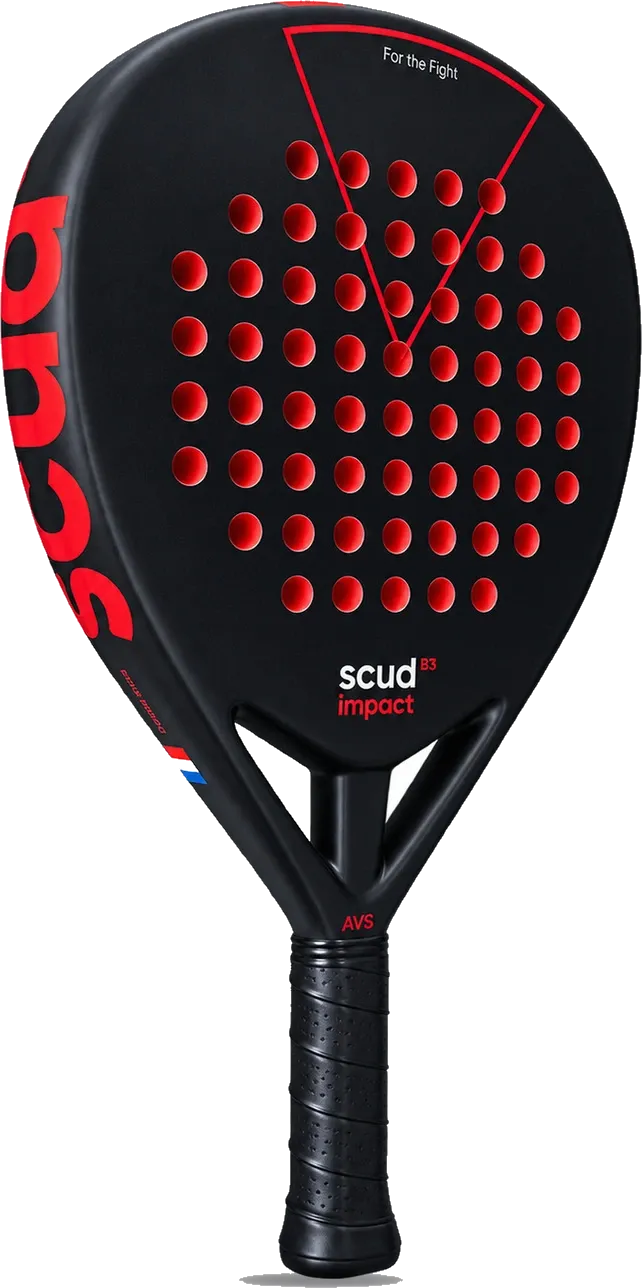
El diseño. Nuestras palas se diseñan en Francia: la Black Impact B3 es designed in France, la White S3 designed in Paris. El molde, la forma y la colocación de los agujeros salen de ese diseño.
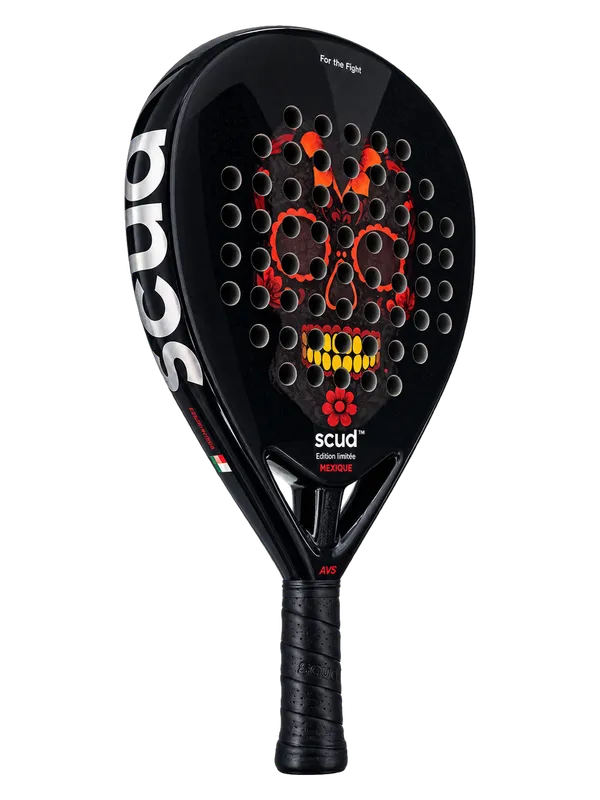
La carcasa. Es el único elemento que cambia de un modelo a otro: carbono 18K en la SCUD Black Impact B3, para una salida de bola seca y directa; carbono 12K en la SCUD Mexique M1, la White S3 y la Wood W1, esta última reforzada con fibra de vidrio. La goma EVA, Hard Power, firme o soft, completa la receta de cada modelo.
El sistema AVS. Nuestro dispositivo antivibración se integra en la estructura durante el laminado, no se añade después en el mango. Filtra los golpes secos antes de que lleguen al codo.
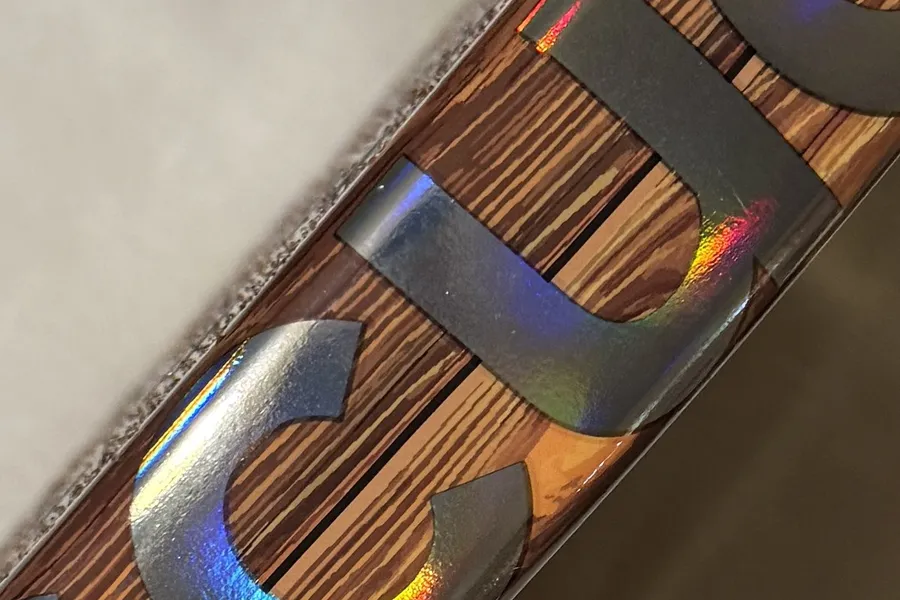
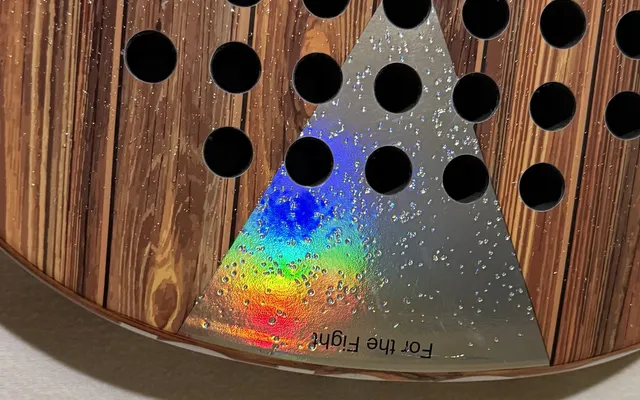
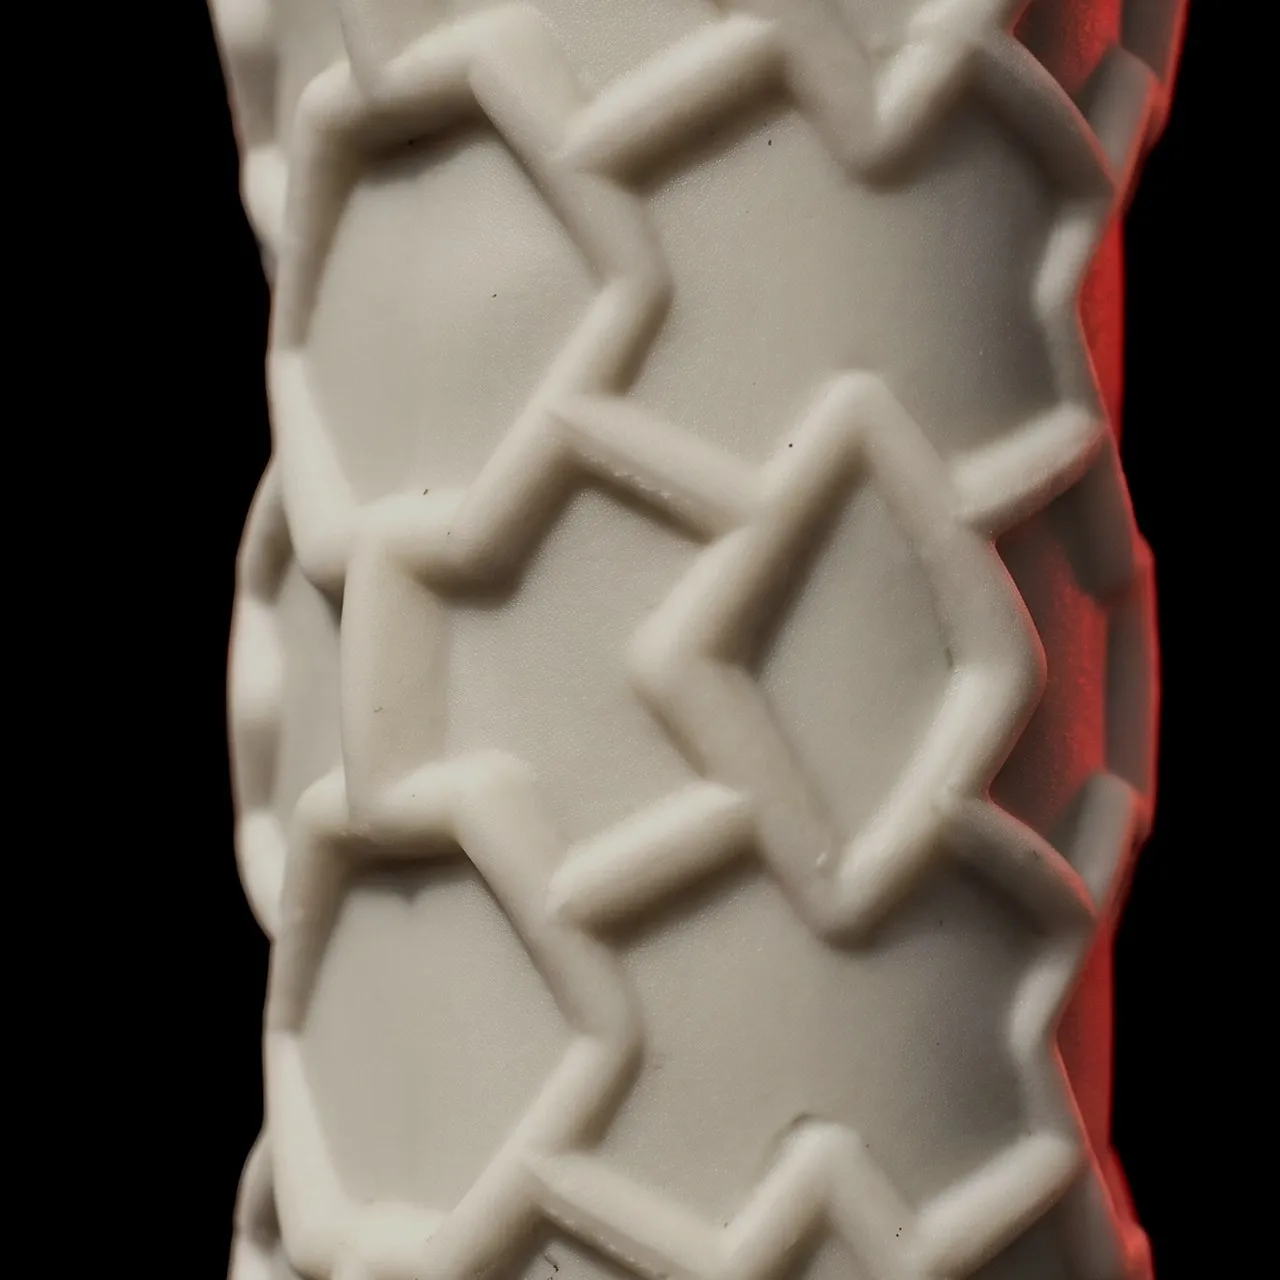
El acabado a mano. El lijado de cada cara se aplica pieza a pieza, con los cristales de sílice repartidos a mano en lugar de proyectados por una máquina ajustada de una vez para siempre. Bajo el grip, el mango es de silicona moldeada en estrellas y rombos. Este lijado manual no se puede industrializar: por eso nuestras series son limitadas y ningún ejemplar es exactamente igual al siguiente. Hablamos de ello con más detalle en lijado a mano: por qué la superficie cambia tu efecto.
En resumen
- Una pala de pádel es un sándwich de composite, goma EVA y resina, curado a presión en un molde.
- El molde fija la forma y las medidas; el laminado fija la rigidez, el peso y el balance.
- El curado decide la solidez y la regularidad de una serie.
- Perforado, pintura, lijado, grip y cordón son operaciones de acabado.
- En SCUD: diseño en Francia, carcasa 12K o 18K, sistema AVS integrado en el laminado, lijado a mano.
Preguntas frecuentes
¿Los agujeros se moldean o se perforan?
Existen las dos opciones. Unos pernos en el molde pueden formar los agujeros durante el curado; si no, se perforan después del desmoldeo. En cualquier caso, el resultado debe respetar los diámetros reglamentarios.
¿Por qué dos palas del mismo modelo no pesan exactamente lo mismo?
La cantidad de resina retenida en el curado varía ligeramente de una pieza a otra, igual que el acabado. Los fabricantes anuncian un peso nominal o una horquilla y clasifican las piezas al pesarlas.
¿Una pala «hecha a mano» es totalmente artesanal?
Rara vez. El laminado suele ser manual en toda la industria; lo que distingue un acabado artesanal es lo que pasa después del curado: lijado, control, colocación de las piezas. En SCUD, lo que se hace a mano es el lijado.
¿Cuánto tiempo se tarda en fabricar una pala?
Entre el corte de los tejidos y el control final, varios días, y el curado es solo una etapa más. Un acabado manual alarga todavía más el plazo, lo que explica las series cortas.
Para elegir, entre estas carcasas y estas gomas, la pala que encaja con tu juego, nuestra guía gratuita para elegir pala te acompaña paso a paso, y la página palas de pádel reúne las fichas de toda la gama.